இலகுரக ஜெர்சி பின்னல் துணிகளை மடித்துப் பொதி செய்வதைத் தானியக்கமாக்குவது ஒரு சவாலாகும். அந்தத் தானியக்கத்தை ஹூடிகள், ஃபிளீஸ் புல்ஓவர்கள், ஜிப்-அப் பயிற்சி ஜாக்கெட்டுகள் மற்றும் கனமான விளையாட்டு ஆடைகளுக்கு விரிவுபடுத்துவது என்பது முற்றிலும் வேறுபட்ட ஒரு பொறியியல் சிக்கலாகும் — மேலும், அவற்றைச் சமமாகக் கருதுவதே, புதிதாக நிறுவப்பட்ட ஒரு ஆடைப் பொதியிடல் வரிசையானது அதன் விவரக்குறிப்புகளுக்கு ஏற்பச் செயல்படாமல் போவதற்கான மிகவும் பொதுவான காரணமாகும்.
இயற்பியல் வேறுபட்டது. உற்பத்தித் திட்டமிடல் தர்க்கம் வேறுபட்டது. மடிப்புத் தரத்தை ஏற்றுக்கொள்வதற்கான அளவுகோல்கள் வேறுபட்டவை. மேலும், முதலீட்டின் மீதான வருவாய்க்கான (ROI) கணக்கீடுகள் இப்போதும் கவர்ச்சிகரமானதாக இருந்தாலும், வழக்கமாக டி-ஷர்ட் தயாரிப்பு வரிசைகளுக்குப் பயன்படுத்தப்படும் மாதிரியை விட மிகவும் துல்லியமான ஒரு மாதிரி இதற்குத் தேவைப்படுகிறது.
இந்த வழிகாட்டி, தடிமனான, நீளமான அல்லது மாறுபட்ட எடை கொண்ட பின்னல் ஆடைகளுக்கான கனமான ஆடை மடிப்பு தானியக்கத்தை மதிப்பீடு செய்யும் உற்பத்திப் பொறியாளர்கள், செயல்பாட்டு மேலாளர்கள் மற்றும் ஆடை பிராண்ட் உரிமையாளர்களுக்காக எழுதப்பட்டுள்ளது. இது கனமான துணிகளை மடிப்பதன் இயந்திரவியல் உண்மைகள், உங்கள் குறிப்பிட்ட ஆடை வகைக்கு ஏற்றவாறு ஒரு ஸ்வெட்ஷர்ட் பேக்கேஜிங் இயந்திரத்தை எவ்வாறு கட்டமைப்பது, மற்றும் உங்கள் உற்பத்தி அளவில் இந்த முதலீட்டிற்கான ஒரு ஏற்கத்தக்க வணிகத் திட்டத்தை எவ்வாறு உருவாக்குவது போன்றவற்றை உள்ளடக்கியுள்ளது.
கனமான ஆடைகளை மடிப்பது ஏன் ஒரு முற்றிலும் மாறுபட்ட பொறியியல் சிக்கலாக இருக்கிறது?
பெரும்பாலான ஆடை மடிப்பு இயந்திரங்கள், சாதாரண எடை கொண்ட ஜெர்சி பின்னல் துணிகளைக் கொண்டு அவற்றின் செயல்திறனை அளவிடுகின்றன — இவை 160–200 gsm எடை கொண்ட ஒற்றை அடுக்குத் துணிகளாகும், இவைதான் அடிப்படை டி-ஷர்ட் மற்றும் போலோ உற்பத்தியின் பெரும்பகுதியை உருவாக்குகின்றன. அந்த வகைக்கு அந்த அளவீடு ஏற்புடையதே. ஆனால், அதே இயந்திரம் 380-gsm பிரெஞ்சு டெர்ரி ஹூடி அல்லது 320-gsm பிரஷ்டு-பேக் ஃபிளீஸ் புல்ஓவருடன் எவ்வாறு செயல்படும் என்பதை இது நம்பகத்தன்மையுடன் கணிக்காது.
மூன்று இயற்பியல் பண்புகள் கனமான ஆடைகளை இலேசான பின்னல் ஆடைகளிலிருந்து வேறுபடுத்துகின்றன, மேலும் ஒவ்வொன்றிற்கும் மடிப்பு அமைப்பிலிருந்து ஒரு குறிப்பிட்ட பொறியியல் தீர்வு தேவைப்படுகிறது.
இயற்பியல் பண்பு 1 — மடிப்பு அமுக்கத்திற்குப் பிறகு துணியின் மீட்சி விசை
அனைத்து பின்னல் துணிகளுக்கும் மீள்விசை உண்டு — ஒரு மடிப்புக் கோட்டின் வழியே அழுத்தி விடுவிக்கும்போது, அவை தங்கள் அசல் வடிவத்தை நோக்கித் திரும்ப முயற்சிக்கும். 170-gsm ஜெர்சி டீ-ஷர்ட்டில், இந்த மீள்விசை மிகக் குறைவாக இருக்கும்; அதன் சொந்த எடை மற்றும் துணியின் மென்மையான தன்மையால் மடிப்பு மூடியே இருக்கும். 350-gsm பிரெஞ்சு டெர்ரி அல்லது பிரஷ்டு ஃபிளீஸ் துணியில், மீள்விசை கணிசமாக அதிகமாக இருக்கும். ஒரு இலகுரக இயந்திரத்தின் அதே அழுத்தத்தைப் பயன்படுத்தும் ஒரு மடிப்பு இயந்திரம், விடுவிக்கும்போது பகுதியளவு திறக்கும் ஒரு மடிப்பை உருவாக்கும். இதன் விளைவாக, தளர்வான, சீரற்ற ஒரு பொதி உருவாகி, அது பாலிபேக்கினுள் சுத்தமாக நுழையத் தவறும் அல்லது வாடிக்கையாளரிடம் வெளிப்படையாகத் தெரியும் ஒழுங்கற்ற தோற்றத்துடன் வந்து சேரும்.
தடிமனான துணிகளுக்காக வடிவமைக்கப்பட்ட ஒரு கம்பளி ஆடை மடிப்பு இயந்திரமானது, இரண்டு வழிமுறைகள் மூலம் இந்தப் பிரச்சனையைச் சரிசெய்கிறது: அதிகரித்த மடிப்புப் புயத்தின் மூடும் விசை மற்றும் அடுத்த நிலைக்கு மாற்றுவதற்கு முன், மூடிய மடிப்பு நிலையில் ஒரு குறுகிய நேரம் நிலைநிறுத்துதல். இந்த நிலைநிறுத்தல், துணியை அதன் ஆரம்ப எதிர்ப்பையும் தாண்டி அழுத்துகிறது மற்றும் அழுத்தப்பட்ட நிலையில் பகுதி மீட்சியை அனுமதிக்கிறது, அதனால் விடுவிக்கப்பட்ட மடிப்பு அதன் வடிவத்தைத் தக்க வைத்துக் கொள்கிறது. இது ஒரு சிறிய அளவுத்திருத்தச் சரிசெய்தல் அல்ல — இது அடிப்படையில் வேறுபட்ட ஒரு இயந்திரவியல் விவரக்குறிப்பாகும்.
இயற்பியல் பண்பு 2 — ஆடையின் நீளம் மற்றும் இயக்கத்தில் உள்ள பொருளின் கன அளவு
பெரியவர்களுக்கான ஹூடிகள் மற்றும் நீளமான ஸ்வெட்ஷர்ட்கள், மடிப்பதற்கு முன்பு பொதுவாக 68–82 செ.மீ. உடல் நீளத்தைக் கொண்டிருக்கும். ஜிப் வைத்த பயிற்சி ஜாக்கெட்டுகள் பெரும்பாலும் 85 செ.மீ.-ஐத் தாண்டும். ஒரு சாதாரண டி-ஷர்ட்டுடன் ஒப்பிடும்போது இந்த நீள வேறுபாட்டிற்கு இரண்டு நடைமுறை விளைவுகள் உள்ளன: ஆடையை வைக்கும்போது அது கன்வேயரில் அதிக இடத்தை எடுத்துக்கொள்கிறது, மேலும் ஒவ்வொரு மடிப்பு இயக்கத்திலும், மடிப்பு வரிசையானது விகிதாசாரப்படி அதிக அளவு துணியைக் கையாள வேண்டியுள்ளது.
இரட்டை மடிப்பு அமைப்பில் — கனமான ஆடைகளைக் கையாளும் உபகரணங்களில் இதுவே பொதுவான கட்டமைப்பு ஆகும் — முதல் மடிப்பு, ஆடையைப் பக்கவாட்டில் ஒரு குறுகிய செங்குத்துப் பட்டையாகச் சுருக்கி, அதன் அகலத்தை ஏறக்குறைய இறுதிப் பொதியின் அகலத்திற்குக் குறைக்கிறது. பின்னர், இரண்டாவது மடிப்பு அதன் நீளத்தைச் சரிசெய்து, முன்னோக்கி மற்றும் கீழ்நோக்கிய மடிப்பு இயக்கத்தின் மூலம் அந்த நீளமான பட்டையை ஒரு கச்சிதமான, ஏறக்குறைய சதுர வடிவப் பொதியாக மாற்றுகிறது. ஒரு 78-செ.மீ ஹூடிக்கு, சில்லறை விற்பனைக்கான பாலிபேக் வடிவங்களில் பொதுவாகக் காணப்படும் 25–35 செ.மீ வரம்பில் ஒரு முழுமையான பொதியை உருவாக்க, இரண்டாவது மடிப்பு ஒவ்வொரு பக்கத்திலும் ஏறக்குறைய 39 செ.மீ துணியைக் கையாள வேண்டும். இந்த நீள வரம்பிற்காகச் சோதிக்கப்பட்டு கட்டமைக்கப்படாத உபகரணங்கள், நீள அச்சில் மிகவும் ஆழமற்ற மடிப்பு வடிவவியலை உருவாக்கும், இதன் விளைவாகக் குறிப்பிட்ட பைக்கு மிகவும் நீளமான ஒரு பொதி உருவாகும்.
இயற்பியல் பண்பு 3 — ஹூட் மற்றும் காலர் நிறை விநியோகம்
ஒரு புல்ஓவர் ஹூடி என்பது ஒரே சீரான துணிப் பகுதி அல்ல. அதன் ஹூடே, ஆடையின் கழுத்துப் பகுதியில் 80 முதல் 150 கிராம் வரையிலான செறிவான நிறையைச் சேர்க்கிறது. இந்த சீரற்ற நிறைப் பரவல், ஆடையானது உள்ளீட்டுக் கன்வேயரில் எவ்வாறு தட்டையாக அமைகிறது என்பதைப் பாதிக்கிறது — அதை வைக்கும் படிநிலையில் சரிசெய்யப்படாவிட்டால், இது கழுத்துப் பகுதியை மையத்திலிருந்து விலகச் செய்யவோ அல்லது ஹூடைத் தன்னுள்ளேயே மடிந்து கொள்ளவோ காரணமாகிறது.
நன்கு கட்டமைக்கப்பட்ட தடிமனான பின்னல் ஆடை பேக்கேஜிங் அமைப்பில், உள்ளீட்டு கன்வேயர் போதுமான ஆதரவு மேற்பரப்பை வழங்குகிறது. இதனால், மடிப்புச் சுழற்சி தொடங்குவதற்கு முன்பு, இயக்குபவர் காலர் முனையைச் சரியாக நிலைநிறுத்தி, ஹூடைத் தட்டையாக மென்மையாக்க முடியும். பின்னர், பக்கவாட்டு மடிப்பின் போது, மடிப்புக் கரங்கள் ஹூடை ஆடையின் உடற்பகுதியின் ஒரு ஒருங்கிணைந்த பகுதியாகக் கையாண்டு, எந்தவொரு சிறப்பு கையாளுதலும் இன்றி அதை ஆடைப் பட்டையுடன் இணைத்துவிடுகின்றன. இழுக்கயிறுகளுக்கு, உள்ளீட்டு இடத்தில் இயக்குபவர் ஒரு மடிப்புப் படியை இட வேண்டும் — இது பொருத்தும் சுழற்சியில் இரண்டு முதல் மூன்று வினாடிகள் கூடுதலாகும், மேலும் இது யதார்த்தமான உற்பத்தி மதிப்பீடுகளில் கணக்கில் எடுத்துக்கொள்ளப்படுகிறது.
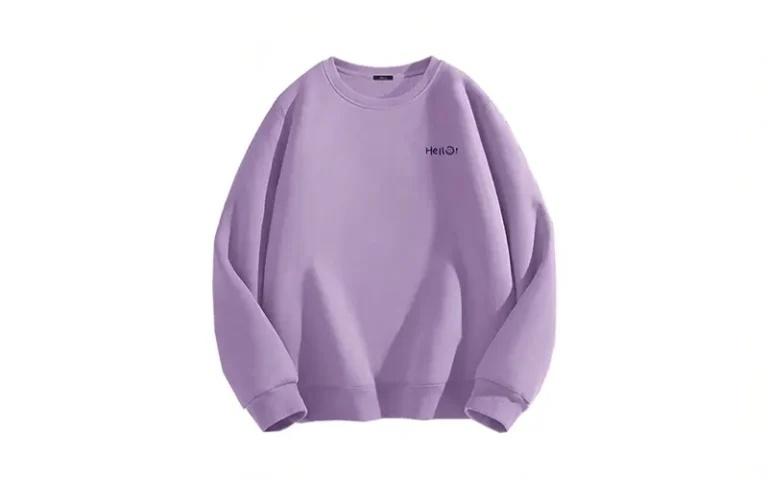
இரட்டை மடிப்புச் செயல்முறை: பிரத்யேகமாக உருவாக்கப்பட்ட கனமான ஆடை மடிப்பு உபகரணங்கள் ஒவ்வொரு சுழற்சியையும் எவ்வாறு செயல்படுத்துகின்றன
கனமான ஆடைகளை மடிக்கும் இயந்திரத்தின் துல்லியமான இயக்க வரிசையைப் புரிந்துகொள்வது, அதன் செயல்திறன் எப்படி அமைகிறது என்பதையும், சில உள்ளமைவுத் தேர்வுகள் ஏன் முக்கியத்துவம் பெறுகின்றன என்பதையும் தெளிவுபடுத்துகிறது.
நிலை 1 — ஊட்டம் மற்றும் நோக்குநிலை
ஆபரேட்டர், ஆடையை உள்ளீட்டுத் தளத்தில் தட்டையாக விரிக்கிறார்; அதன் கிராஃபிக் அல்லது லோகோ பக்கம், விரும்பிய இறுதி பேக் அமைப்பிற்கு ஏற்ப நிலைநிறுத்தப்படுகிறது (மேல்நோக்கி அல்லது கீழ்நோக்கி இருக்கும்படி அமைத்துக்கொள்ளலாம்). ஹூட் உள்ள ஆடைகளுக்கு, ஹூட் காலர் முனையில் தட்டையாக வைக்கப்படுகிறது. ஜிப்-அப் ஜாக்கெட்டுகளுக்கு, சுழற்சி தொடங்குவதற்கு முன்பு ஜிப்பர் மையப்படுத்தப்பட்டு, பிளாக்கெட் சமப்படுத்தப்படுகிறது. மடிப்பு வரிசை தொடங்குவதற்கு முன்பு, ஆடை வரையறுக்கப்பட்ட நிலை வரம்பிற்குள் இருப்பதை ஆப்டிகல் சென்சார்கள் உறுதி செய்கின்றன — இது, ஆடை மையத்திலிருந்து விலகி வைக்கப்படும்போது ஏற்படும் பகுதி-மடிப்புப் பிழைகளைத் தடுக்கிறது.
எந்தவொரு கனமான ஆடை தயாரிப்பு இயந்திரத்திலும், இந்தத் துணி வைக்கும் படிநிலையே அதன் வேகத்தைக் கட்டுப்படுத்தும் கட்டமாகும். ஒரு திறமையான பணியாளர், ஒரு மெல்லிய டி-ஷர்ட்டை நிமிடத்திற்கு 8–12 துண்டுகள் என்ற அளவில் வைப்பதை விட, ஒரு ஹூடியை நிமிடத்திற்குச் சுமார் 5–7 துண்டுகள் என்ற அளவில் வைக்கிறார். மடிப்பு அமைப்பின் எந்தவொரு இயந்திர வரம்பும் அல்ல, மாறாக இந்த உள்ளீட்டு வேகமே தடிமனான, நீண்ட ஆடைகளின் நடைமுறை உற்பத்தித் திறனை நிர்ணயிக்கிறது.
நிலை 2 — பக்கவாட்டு இருபக்க மடிப்பு
செர்வோவால் இயக்கப்படும் மடிப்பு கரங்கள், இருபுறங்களிலிருந்தும் ஒரே நேரத்தில் மையக்கோட்டை நோக்கி மூடுகின்றன. இடது கரமானது இடது கை மற்றும் உடல் பகுதியை உள்நோக்கி மடிக்கிறது; வலது கரமும் அதற்கேற்ப மடிக்கிறது. இந்த இயக்கம் முடிந்த பிறகு, ஆடையானது அதன் முழு விரிவு அகலத்திலிருந்து (பொதுவாக 65–110 செ.மீ தோள்பட்டை முதல் தோள்பட்டை வரை மற்றும் கை நீட்டிப்பு) இறுதிப் பொதியின் அகலத்திற்கு ஏறக்குறையப் பொருந்தும் ஒரு குறுகிய செங்குத்துப் பட்டையாகச் சுருக்கப்படுகிறது. ஒரு ஹூடியைப் பொறுத்தவரை, கைகள் உடலோடு ஒட்டி மடிக்கப்படுகின்றன, மேலும் ஹூடியானது அந்தப் பட்டையின் கழுத்துப் பகுதியில் இணைக்கப்படுகிறது.
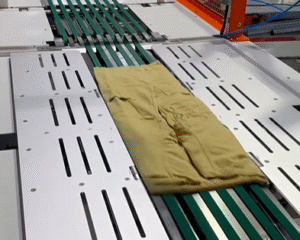
இந்தக் கட்டத்தில் உள்ள முக்கிய விவரக்குறிப்பு, கைப்பிடியை மூடும் விசையாகும், இது ஆடையின் துணி எடைக்கு ஏற்ப அளவீடு செய்யப்பட வேண்டும். இலகுரக சிங்கிள்-ஜெர்சி முதல் கனமான ஃபிளீஸ் வரையிலான முழு எடை வரம்பிற்காக வடிவமைக்கப்பட்ட உபகரணங்களில், HMI-இல் பல-புள்ளி விசை அளவீடு அடங்கியுள்ளது. இது, இயக்குபவர்கள் இயந்திரவியல் சரிசெய்தல் இன்றி அழுத்த அமைப்பைத் தேர்ந்தெடுக்க அல்லது நுணுக்கமாகச் சரிசெய்ய அனுமதிக்கிறது.
நிலை 3 — நீள்வட்ட அமுக்க மடிப்பு
மடிக்கப்பட்ட பட்டை நீளவாட்டு மடிப்பு நிலைக்கு நகர்கிறது. மடிப்பு இயந்திர அமைப்பு இரண்டு பகுதிகளைக் கொண்ட இயக்கத்தைச் செயல்படுத்துகிறது: பட்டையின் முன்பகுதி முன்னோக்கியும் கீழேயும் மடிக்கப்படுகிறது, மேலும் இரண்டாவது மடிப்பு அந்தத் துண்டை அதன் இறுதி அளவிற்கு மூடுகிறது. இந்த நிலையில்தான் ஆடையின் நீளம் சரிசெய்யப்படுகிறது — ஒரு பெரிய ஹூடியின் 75 செ.மீ பட்டை, துல்லியமாக அளவீடு செய்யப்பட்ட இரண்டு மடிப்பு நகர்வுகள் மூலம் 28–35 செ.மீ நீளமுள்ள ஒரு முழுமையான தொகுப்பாக மாறுகிறது.
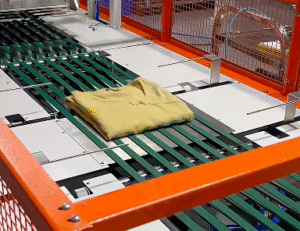
இந்தக் கட்டத்தில் மடிப்பின் ஆழம், HMI-இல் ஒவ்வொரு ஆடை உள்ளமைப்பிற்கும் ஏற்ப அமைக்கப்படுகிறது. மேலும் இது, ஒரு ஸ்டைல் மாற்றத்தின் போது செய்யப்படும் முதன்மை சரிசெய்தல்களில் ஒன்றாகும். மடிப்பின் ஆழம், முடிக்கப்பட்ட பேக்கின் நீளம் மற்றும் மடிப்பின் இறுக்கம் ஆகிய இரண்டையும் பாதிக்கிறது. சற்றே அதிகமாக அழுத்தப்பட்ட மடிப்பு, பைக்குள் நுழைவதைத் தடுக்கும் ஒரு விறைப்பான பேக்கை உருவாக்குகிறது; குறைவாக அழுத்தப்பட்ட மடிப்பு, பயணத்தின் போது பைக்குள் இடம் மாறும் ஒரு தளர்வான பேக்கை உருவாக்குகிறது. உண்மையான உற்பத்தி ஆடைகளைக் கொண்டு செய்யப்படும் ஆரம்ப உள்ளமைவு சோதனையின் போது சரியான அமைப்பு சரிபார்க்கப்படுகிறது.
நிலை 4 — பையை மூடி முத்திரையிடுதல்
மடிக்கப்பட்ட துண்டு நேரடியாக பாலிபேக் மூடும் இடத்திற்கு மாற்றப்படுகிறது. பைகள் இயந்திர முறையில் முன்பே திறக்கப்பட்டு, உள்ளே வரும் ஒவ்வொரு மடிக்கப்பட்ட துண்டுக்கும் ஏற்றவாறு நிலைநிறுத்தப்படுகின்றன. இதனால், கைகளால் பையைத் திறக்கும் எந்தப் படிநிலையும் தவிர்க்கப்படுகிறது. கனமான விளையாட்டு உடைகள் மற்றும் பிரீமியம் ஹூடிகள் போன்ற சில்லறை விற்பனையின்போது அதன் தோற்றம் ஒரு பிராண்ட் அளவிலான முக்கியக் கவலையாக இருக்கும் வகைகளில், மூடும் முறையானது பெரும்பாலும் கீழ்நிலை சில்லறை விற்பனையாளர் அல்லது பிராண்டால் குறிப்பிடப்படுகிறது. வெப்பத்தால் வெட்டப்படும் மூடுதல்கள், சில்லறை விற்பனைக்கு ஏற்ற, சேதப்படுத்தப்பட்டதைக் காட்டும், நேர்த்தியான விளிம்புடன் கூடிய மூடுதலை உருவாக்குகின்றன. ஒட்டும் பட்டை மூடுதல்கள், இறுதி நுகர்வோர் பையைத் திறந்து மீண்டும் மூடுவதற்கு அனுமதிக்கின்றன. இரண்டு விருப்பங்களும் கிடைக்கின்றன; கணினி அமைப்பை உள்ளமைக்கும் நேரத்தில் இதற்கான விவரக்குறிப்பு செய்யப்படுகிறது.
உற்பத்தித் திறனின் யதார்த்தம்: கனரக ஆடை மடிப்பு இயந்திரத் தொடரிலிருந்து என்ன எதிர்பார்க்கலாம்
ஸ்வெட்ஷர்ட் மடிப்பு உபகரணத்தை நிறுவுவதற்கான யதார்த்தமான உற்பத்தித் திறன் திட்டமிடலுக்கு, பெரும்பாலும் குழப்பப்படும் இரண்டு தனித்துவமான காரணிகளான இயந்திரத்தின் இயந்திரத் திறன் மற்றும் நடைமுறை உற்பத்தித் திறன் ஆகியவற்றைத் தனித்தனியாகப் பிரிக்க வேண்டியது அவசியம்.
இயந்திரத்தின் இயந்திரவியல் திறன் மற்றும் உற்பத்தி வரிசையின் செயல்திறன் ஒப்பீடு
இயந்திரத்தின் இயந்திரவியல் திறன் என்பது, மடித்தல் மற்றும் பொதியிடல் பொறிமுறைகள் பிழையின்றி இயங்கக்கூடிய அதிகபட்ச வேகத்தைக் குறிக்கிறது — இது உபகரணத் தரவுத்தாள்களில் குறிப்பிடப்பட்டுள்ள விவரக்குறிப்பு எண்ணாகும். கனமான ஆடைகளைக் கையாளக்கூடிய இரட்டை மடிப்பு அமைப்புகளுக்கு, இந்த எண்ணிக்கை பொதுவாக மணிக்கு 500–700 சுழற்சிகள் என்ற வரம்பில் இருக்கும்.
ஒரு முழு உற்பத்திப் பணிநேரத்தில், உண்மையான இயக்கச் சூழ்நிலைகளில் ஒரு உற்பத்தி வரிசை உண்மையில் உற்பத்தி செய்யும் அளவே வரிசைத் திறன் (Line throughput) ஆகும். ஒரு கனரக ஆடை உற்பத்தி வரிசையில், வரிசைத் திறன் என்பது இயந்திரத்தின் இயந்திரவியல் திறனைக் காட்டிலும், பெரும்பாலும் உள்ளீட்டு வேகத்தாலேயே (infeed speed) நிர்வகிக்கப்படுகிறது. இயக்குபவரின் துணி வைக்கும் சுழற்சி — விரித்தல், சீரமைத்தல், மென்மையாக்குதல், தூண்டுதல் — ஒரு மணி நேரத்திற்கு உண்மையில் எத்தனை துணிகள் மடிப்பு வரிசைக்குள் நுழைகின்றன என்பதைத் தீர்மானிக்கிறது.
பொதுவான கனமான ஆடை வகைகளுக்கான யதார்த்தமான திட்டமிடல் அளவுகோல்கள்:
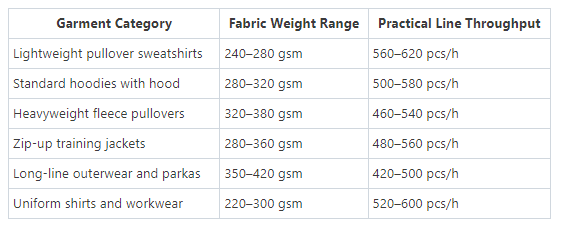
இந்த அளவுகோல்கள், உள்ளீட்டுப் பகுதியில் பயிற்சி பெற்ற ஒரே ஒரு பணியாளர் இருப்பதையும், வெப்ப முத்திரையிடப்பட்ட ஒரு வழக்கமான பாலிபேக் உறையையும் அடிப்படையாகக் கொண்டவை. செயல்பாட்டுக்குள்ளேயே குறியிடுதல், மாறும் தரவுகளை அச்சிடுதல் அல்லது கூடுதல் தரச் சரிபார்ப்புப் படிகளைச் சேர்க்கும் செயல்பாடுகளில், அந்தப் படிகள் எடுத்துக்கொள்ளும் நேரத்திற்கு ஏற்ப செயல்திறன் அதற்கேற்ப சரிசெய்யப்படும்.
கை மடிப்பு அடித்தளம்: உண்மையான ஒப்பீடு
முதலீட்டின் மீதான வருவாய் (ROI) மாதிரியாக்கத்திற்கான பொருத்தமான ஒப்பீடு என்பது, ஒரு இயந்திரத்தின் கோட்பாட்டு ரீதியான அதிகபட்ச செயல்திறனை ஒரு இலட்சியப்படுத்தப்பட்ட கைமுறை இயக்குநருடன் ஒப்பிடுவதல்ல — மாறாக, அது ஒரு முழுப் பணிநேரம் முழுவதும் இயந்திரத்தின் தொடர்ச்சியான உற்பத்தி அளவை, அதே ஆடை வகையில் ஒரு கைமுறை மடிப்பு நிலையத்தின் யதார்த்தமான தொடர்ச்சியான வெளியீட்டுடன் ஒப்பிடுவதாகும்.
ஹூடீஸ் மற்றும் கனமான விளையாட்டு ஆடைகளை மடிக்கும் ஒரு அனுபவமிக்க நபர், சோர்வின் விளைவுகளையும் கணக்கில் கொண்டால், ஒரு முழு எட்டு மணி நேரப் பணிநேரத்தில் ஒரு மணி நேரத்திற்குச் சுமார் 180–280 முடிக்கப்பட்ட ஆடைகளை (மடித்தல் மற்றும் பையில் போடுதல்) மடிக்கிறார். இலேசான மேலாடைகளைக் காட்டிலும், கனமான ஆடைகளை விரிப்பதற்கும், சீரமைப்பதற்கும், கையாளுவதற்கும் அதிக உடல் உழைப்பு தேவைப்படுவதால், டி-ஷர்ட்டுகளை மடிப்பதைக் காட்டிலும் இதில் சோர்வுக் குறைப்பு மிகவும் குறிப்பிடத்தக்கதாகும்.
மணிக்கு 500 துண்டுகள் என்ற தொடர்ச்சியான உற்பத்தித் திறனில், ஒரு தானியங்கி கனமான ஆடை மடிப்புப் பிரிவானது, ஒற்றைக் கைமுறைப் பணியிடத்தைக் காட்டிலும் 1.8 முதல் 2.8 மடங்கு வரையிலான உற்பத்தித் திறனைப் பெருக்கித் தருகிறது, மேலும் பணிநேரம் முழுவதும் சோர்வினால் ஏற்படும் செயல்திறன் குறைவு பூஜ்ஜியமாக உள்ளது.
பருவகால உற்பத்தி உத்தி: விளையாட்டு ஆடை உற்பத்தியாளர்களுக்கான மறைக்கப்பட்ட முதலீட்டு வருவாய் உந்துசக்தி
கனமான ஆடைகளை மடிக்கும் செயல்முறையைத் தானியங்குபடுத்துவதற்கான வணிக ரீதியான தேவை, அது மிகக் குறைவாக அளவிடப்படும் உற்பத்திச் சூழலான பருவகால விளையாட்டு ஆடைகள் உற்பத்தியில் மிகவும் வலுவாக உள்ளது.
ஹூடீஸ், ஃபிளீஸ் புல்ஓவர்கள், பயிற்சி ஜாக்கெட்டுகள் மற்றும் கனமான ஸ்வெட்ஷர்ட்டுகள் ஆகியவை அடிப்படையில் பருவகாலப் பொருட்கள் ஆகும். இலையுதிர்/குளிர்கால சில்லறை விற்பனைக் காலங்களுக்கு முந்தைய நான்கு முதல் ஆறு மாதங்களில் உற்பத்தி அளவுகள் குவிந்துள்ளன. அந்த நெருக்கடியான காலகட்டத்தில், உற்பத்தி ஆலைகள் ஒரு குறிப்பிட்ட கட்டமைப்புச் சவாலை எதிர்கொள்கின்றன: உச்சப் பருவத்திற்கு வெளியே தேவைப்படுவதை விட, அவற்றுக்கு கணிசமாக அதிக மடிப்பு மற்றும் பொதியிடும் திறன் தேவைப்படுகிறது; மேலும், அந்தத் திறனை வழங்குவதற்கான இரண்டு வழிகளான தற்காலிகத் தொழிலாளர்கள் அல்லது நிரந்தரத் தானியக்கம் ஆகியவை மிகவும் மாறுபட்ட செலவு மற்றும் தரப் பண்புகளைக் கொண்டுள்ளன.
தற்காலிக தொழிலாளர் மாதிரி மற்றும் அதன் கட்டமைப்பு வரம்புகள்
பெரும்பாலான நடுத்தர அளவிலான விளையாட்டு ஆடை உற்பத்தியாளர்களிடம், பருவகாலத்தின் உச்சக்கட்டத்தில் உள்ள ஆடைகளை மடிப்பதற்காக தற்காலிகப் பணியாளர்களைப் பயன்படுத்துவதே இயல்பான அணுகுமுறையாகும். இந்த மாதிரி, கணக்கீட்டின்படி சிக்கனமானதாகத் தெரிகிறது: உச்சக்கட்டமான நான்கு மாதங்களுக்கு 8-12 தற்காலிக மடிப்பாளர்களைப் பணியமர்த்தி, நிரந்தரப் பணியாளர்களுக்கு வழங்கப்படும் அதே மணிநேர ஊதிய விகிதத்தில் அவர்களுக்கு ஊதியம் வழங்கி, பருவகாலம் முடிந்தவுடன் அவர்களைப் பணிநீக்கம் செய்வது. ஆனால், நடைமுறையில் இந்த மாதிரியை கணிசமாக அதிக செலவு மிக்கதாக மாற்றும் மறைமுகச் செலவுகள் பின்வருமாறு:
1. பயிற்சி மேலதிகச் செலவுகள்:புதிய மடிப்பாளர்கள் கனமான ஆடைகளில் சீரான மடிப்புத் தரத்தை அடைய 3–5 நாட்கள் தேவைப்படும். பயிற்சி நேரத்திற்கு ஊதியம் வழங்கப்படும், ஆனால் அது பயனுள்ளதல்ல.
2. அனுபவமின்மையால் ஏற்படும் தர வேறுபாடு:பயிற்சி பெற்ற நிரந்தர ஊழியர்களைக் காட்டிலும் தற்காலிகப் பணியாளர்கள் தொடர்ந்து அதிக மடிப்புச் சீரற்ற தன்மைகளை உருவாக்குகின்றனர். இணக்கமான மடிப்பு சகிப்புத்தன்மைகளைக் கொண்ட ஒரு புகழ்பெற்ற சில்லறை விற்பனையாளருக்காகத் தயாரிக்கப்படும் 10,000 துண்டுகள் கொண்ட உயர்தர ஹூடிகளின் உற்பத்தித் தொகுப்பில், இந்த அதிகரித்த சீரற்ற தன்மைகள் நேரடியாக மறுவேலைச் செலவாக மாறுகின்றன.
3. மேற்பார்வை விகிதம்:தற்காலிகப் பணியாளர்களின் விகிதம் அதிகமாக இருக்கும்போது, உற்பத்தி செய்யப்படும் ஒவ்வொரு பொருளுக்கும் அதிக மேற்பார்வையாளர் நேரம் தேவைப்படுகிறது — இந்தச் செலவு நேரடித் தொழிலாளர் வரவுசெலவுத் திட்டத்தில் இடம்பெறுவதில்லை.
4. வருகை இடர்:அதிகபட்ச தேவை உள்ள காலங்களில், அதாவது ஒரே தொழிலாளர்களுக்குப் பல வேலை வாய்ப்புகள் இருக்கும்போது, தற்காலிகத் தொழிலாளர்களின் வருகையானது நிரந்தரப் பணியாளர்களின் வருகையை விட நம்பகத்தன்மை குறைந்ததாகும்.
பருவகால உச்சங்களுக்கான தானியங்கு மாதிரி
ஆண்டு முழுவதும் பயன்பாட்டிற்காக நிறுவப்பட்ட ஒரு தானியங்கி கம்பளி ஆடை மடிப்புப் பிரிவு, அதன் மூலதனச் செலவை முழுப் பன்னிரண்டு மாத செயல்பாட்டுக் காலத்தில் ஈடுசெய்கிறது. இதில், முதலீட்டை நியாயப்படுத்தும் பருவகாலத்தின் உச்சபட்ச உற்பத்தி அளவும், குறைந்த வேலைப் பாளிகளில் இயங்கும் குறைந்த உற்பத்தி அளவு கொண்ட மாதங்களும் அடங்கும். மூலதனச் செலவு உற்பத்தி அளவைப் பொறுத்து அதிகரிப்பதில்லை; இயக்கச் செலவு (பெரும்பாலும் ஆற்றல், நுகர்பொருட்கள் மற்றும் கண்காணிப்புப் பணியாளர்கள்) மிதமான அளவிலேயே அதிகரிக்கிறது.
நான்கு மாத உச்சக்கட்டப் பருவத்தில், ஆண்டுக்கு 3 மில்லியன் கனமான ஆடைகளை உற்பத்தி செய்யும் ஒரு ஆலையைப் பொறுத்தவரை, ஒரு நிரந்தரத் தானியங்கு உற்பத்தி வரிசைக்கும், மீண்டும் மீண்டும் வரும் பருவகாலத் தற்காலிகத் தொழிலாளர் மாதிரிக்கும் இடையிலான ஒப்பீடு, செயல்பாட்டின் முதல் 18-30 மாதங்களுக்குள் பொதுவாகத் தானியங்கு முறைக்குச் சாதகமாகவே அமைகிறது — அதன்பிறகு நிரந்தரமாகவும் அவ்வாறே நீடிக்கிறது. தற்காலிகத் தொழிலாளர் சுழற்சியுடன் தொடர்புடைய பயிற்சி, மேற்பார்வை மற்றும் தர வேறுபாட்டுச் செலவுகளை மீண்டும் ஏற்காமல், இந்தத் தொடர்ச்சியான வருடாந்திரச் சேமிப்பு ஒவ்வொரு அடுத்தடுத்த ஆண்டும் கூடுகிறது.
கலப்பு உற்பத்தி முறை: ஒரே அமைப்பில் ஹூடிகள் மற்றும் டி-ஷர்ட்களை இயக்குதல்
பல ஆடை உற்பத்தி நிலையங்களும், POD விநியோகச் செயல்பாடுகளும், எடை குறைந்த அடிப்படை ஆடைகளையும், கனமான விளையாட்டு ஆடைகளையும் உற்பத்தி செய்கின்றன. ஒரு நாளைக்கு 20,000 துண்டுகளுக்கும் குறைவான மொத்த உற்பத்தி அளவு கொண்ட செயல்பாடுகளுக்கு, எடை குறைந்த ஆடைகளுக்கென ஒன்று, கனமான ஆடைகளுக்கென மற்றொன்று என இரண்டு தனித்தனி மடிப்புப் பாதைகளை இயக்குவது அரிதாகவே சிக்கனமானதாக இருக்கும். இரண்டு வகைகளையும் கையாளும் திறன் கொண்ட ஒற்றைப் பாதையையும், ஒவ்வொரு ஆடைத் தயாரிப்புக்கும் இடையில் வரையறுக்கப்பட்ட மாற்றும் நெறிமுறையையும் கொண்டிருப்பதே மிகவும் நடைமுறைக்கு உகந்த தீர்வாகும்.
நடைமுறையில் “சிரமமில்லாத” திறன் என்பதன் உண்மையான அர்த்தம் என்ன?
130-gsm சிங்கிள்-ஜெர்சி முதல் 400-gsm ஹெவிவெயிட் ஃபிளீஸ் வரை அனைத்தையும் உள்ளடக்கிய பரந்த துணி எடை வரம்புடன் வடிவமைக்கப்பட்ட, கனமான ஆடைகளை மடிக்கும் திறன் கொண்ட உபகரணமானது, HMI-அளவீடு செய்யப்பட்ட மடிப்புப் புய விசை சுயவிவரங்கள் மற்றும் சரிசெய்யக்கூடிய மடிப்பு ஆழ அமைப்புகள் மூலம் அந்த வரம்பை அடைகிறது. ஒரு டி-ஷர்ட் தயாரிப்பு முறையிலிருந்து ஒரு ஹூடி தயாரிப்பு முறைக்கு மாறும்போது, புதிய ஆடை வகைக்காகச் சேமிக்கப்பட்ட அளவீட்டுத் தொகுப்பை மீண்டும் பெற்று, அதற்கேற்ற இயற்பியல் மடிப்புப் புய நிலை சரிசெய்தல்களைச் செய்ய வேண்டும்.
உற்பத்தி அட்டவணைப்படுத்துதலுக்கான நடைமுறைக் கேள்வி, இயந்திரத்தால் இரண்டு வகைகளையும் கையாள முடியுமா என்பதல்ல — முடியும் — மாறாக, பல வகையான ஆடைகள் வரிசையில் இருக்கும்போது, ஒரு ஷிப்ட்டின் உற்பத்தி அட்டவணை முழுவதும் மொத்த மாற்ற நேரத்தை எவ்வாறு குறைப்பது என்பதே ஆகும்.
கலப்பு-SKU உற்பத்திக்கான உகந்த தொகுதி வரிசைப்படுத்தல்
கனமான ஆடைகளை மடிக்கும் ஒரு உற்பத்திப் பிரிவில், வெவ்வேறு ஆடை வகைகளுக்கு இடையே மாறும் நேரம், HMI அளவுருக்களை நினைவுபடுத்துதல் மற்றும் இயந்திர மடிப்பு முள்ளை மீண்டும் நிலைநிறுத்துதல் உட்பட, தோராயமாக 8–15 நிமிடங்கள் ஆகும். ஒரு ஷிப்டில் நான்கு வெவ்வேறு ஆடை வகைகளைக் கையாளும் ஒரு ஆலையில், தவறான வரிசையில் செய்யப்படும் இந்த மாற்றங்கள், ஷிப்டின் உற்பத்தித் திறனுள்ள 40–60 நிமிட நேரத்தை வீணடிக்கக்கூடும் — இது ஹூடி உற்பத்தித் திறனில் 330–500 ஆடைகளுக்குச் சமமாகும்.
மிகவும் பயனுள்ள தொகுப்பு வரிசையானது, ஆடைகளை வரிசை முன்னுரிமையின் அடிப்படையில் அல்லாமல், மடிப்பு அமைப்பின் ஒற்றுமையின் அடிப்படையில் குழுக்களாகப் பிரிக்கிறது. ஒரே மடிப்பு அகல அமைப்பு தேவைப்படும் ஆடைகள், அவற்றின் SKU வேறுபாடுகளைப் பொருட்படுத்தாமல் தொடர்ச்சியாக இயக்கப்படுகின்றன; மடிப்பு அகலம் பௌதீக ரீதியாக மாற வேண்டியிருக்கும் போது மட்டுமே மாற்றங்கள் நிகழ்கின்றன. கொடுக்கப்பட்ட ஒரு மடிப்பு அகல அமைப்பிற்குள், துணி எடை சுயவிவரங்களுக்கு இடையேயான HMI அளவுரு மாற்றங்களுக்கு எந்த இயந்திர சரிசெய்தலும் தேவையில்லை, மேலும் அவை இரண்டு நிமிடங்களுக்குள் நிறைவடைகின்றன.
உற்பத்தித் திட்டமிடுபவர்களுக்கு, எந்த ஆடை மாற்றங்களுக்கு இயந்திரவியல் சரிசெய்தல் தேவை, எதற்கு HMI நினைவூட்டல் மட்டும் போதும் என்பதைக் குறிப்பிடும் ஒரு மாற்றமைப்பு அட்டவணையைப் பராமரிப்பது, கலப்பு-SKU உற்பத்தி வரிசையில் பயனுள்ள தினசரி உற்பத்தித் திறனை அதிகரிப்பதற்கான மிகவும் பயனுள்ள ஒரே கருவியாகும்.
பயன்பாடுகள்: கனமான ஆடை மடிப்பு தானியக்கத்தால் எந்த உற்பத்திச் சூழல்கள் அதிகப் பயனடைகின்றன?
விளையாட்டு உடைகள் மற்றும் ஆக்டிவ்வேர் உற்பத்தியாளர்கள்
ஒரு நாளைக்கு 5,000-க்கும் மேற்பட்ட எண்ணிக்கையில் பயிற்சி ஜாக்கெட்டுகள், ஃபிளீஸ் புல்ஓவர்கள் மற்றும் கனமான ஹூடிகள் போன்ற பருவகாலத் தொகுப்புகளை இயக்கும் ஒப்பந்த உற்பத்தியாளர்கள் மற்றும் பிராண்டட் விளையாட்டு ஆடை தயாரிப்பாளர்களே, கனமான ஆடைகளை மடிக்கும் ஒரு பிரத்யேக இயந்திரப் பிரிவிற்கான மிகத் தெளிவான முதன்மைச் சந்தையாக உள்ளனர். அதிக உற்பத்தி அளவு, குறுகிய பருவகால விநியோகக் காலங்கள் மற்றும் முக்கிய விளையாட்டுப் பிராண்டுகளின் விநியோகச் சங்கிலிகளில் உள்ள தர நிலைத்தன்மைக்கான தேவைகள் ஆகியவற்றின் கலவையானது, இந்த அளவில் தானியக்க முறையைச் செயல்பாட்டு ரீதியாக ஒரு சிறந்த தேர்வாக ஆக்குகிறது.
பிரீமியம் ஃபேஷன் மற்றும் நேரடி நுகர்வோர் பிராண்டுகள்
தங்களின் சொந்த இ-காமர்ஸ் சேனல்கள் மூலம் பிரீமியம் ஹூடிகள் மற்றும் கனமான வெளி ஆடைகளை விற்கும் டிடிசி (DTC) ஆடை பிராண்டுகளுக்கு, கையால் மடிப்பதால் நம்பகத்தன்மையுடன் பூர்த்தி செய்ய முடியாத ஒரு குறிப்பிட்ட காட்சிப்படுத்தல் தேவை உள்ளது: வாடிக்கையாளருக்கு அனுப்பப்படும் ஒவ்வொரு ஆடையுமே ஒரே மாதிரியாக மடிக்கப்பட்டிருக்க வேண்டும். வாடிக்கையாளர்கள் தாங்கள் பெறும் டெலிவரிகளைப் படம்பிடித்துப் பொதுவெளியில் வெளியிடும் டிடிசி அன்பாக்சிங் கலாச்சாரத்தில், 95 டாலர் மதிப்புள்ள ஒரு பிரீமியம் ஹூடியில் வெளிப்படையாகத் தெரியும் ஒரு துல்லியமற்ற மடிப்பு என்பது, சமூக ஊடகங்களில் அதிக மக்களைச் சென்றடையக்கூடிய ஒரு பிராண்ட் காட்சிப்படுத்தல் தோல்வியாகும்.
அந்த பிராண்டின் பிரத்யேக பாலிபேக் வடிவம் மற்றும் மடிப்புப் பரிமாணத்திற்கு ஏற்ப வடிவமைக்கப்பட்ட ஒரு தடிமனான பின்னல் ஆடை பேக்கேஜிங் அமைப்பு, ஒவ்வொரு ஆடையையும் ஒரே தரத்தில் உருவாக்குகிறது. இதன்மூலம், அந்த பிராண்டின் விலைக்கேற்ற சீரான, உயர்தரமான அன்பாக்ஸிங் அனுபவம் கிடைக்கிறது.
நிறுவன சீருடை மற்றும் பணி உடை வழங்குநர்கள்
பெருநிறுவனங்களின் வெளிப்புற ஆடைகள், தொழில்துறைக்கான கம்பளி வேலை ஆடைகள், நிகழ்வுப் பணியாளர்களுக்கான முத்திரையிடப்பட்ட ஜிப்-அப் ஜாக்கெட்டுகள் போன்ற பெரிய நிறுவன சீருடை ஆர்டர்களை நிறைவேற்றும் விநியோகஸ்தர்கள், பொதுவாக மொத்தமாகப் பொதி செய்யப்பட்ட அட்டைப் பெட்டிகளில் பொருட்களை வழங்குகிறார்கள். இவற்றில், சீரான மடிப்பு அளவுகள் அட்டைப் பெட்டியின் பயன்பாட்டை நேரடியாகப் பாதிக்கின்றன. சீரற்ற மடிப்பு அளவுகள், அடுக்கின் உயரத்தை ஒழுங்கற்றதாக மாற்றி, அட்டைப் பெட்டிகளில் பயனற்ற இடத்தை உருவாக்குகின்றன. இது ஒரு பொருளுக்கான விநியோகச் செலவை அதிகரிக்கிறது. அட்டைப் பெட்டியின் உகந்த மடிப்பு அளவிற்கு ஏற்ப கட்டமைக்கப்பட்ட ஒரு தானியங்கி மடிப்பு அமைப்பு, பொதி அடர்த்தியை அதிகப்படுத்துவதோடு, பெரிய அளவில் ஒரு பொருளுக்கான சரக்குக் கட்டணத்தையும் குறைக்கிறது.
பல்வகை நிறைவேற்ற மையங்கள்
பல்வேறு பிராண்ட் வாடிக்கையாளர்களுக்காக, எடை குறைந்த அடிப்படை ஆடைகள் மற்றும் கனமான விளையாட்டு ஆடைகள் இரண்டையும் பேக்கிங் செய்யும் மூன்றாம் தரப்பு விநியோகச் செயல்பாடுகள், HMI-இல் சேமிக்கப்பட்ட அளவுரு விவரங்களின் மாற்றத் திறனுடன் கூடிய ஒற்றை-வரிசை நெகிழ்வுத்தன்மையால் பயனடைகின்றன. வெவ்வேறு ஆடை வகைகளுக்குத் தனித்தனி வரிசைகளை ஒதுக்குவதற்குப் பதிலாக, ஒவ்வொரு வாடிக்கையாளரின் ஆடை விவரக்குறிப்புகளுக்குமான ஆவணப்படுத்தப்பட்ட மாற்ற நடைமுறைகளுடன், உள்ளமைக்கக்கூடிய ஒரே ஒரு வரிசையானது முழு எடை வரம்பையும் கையாளுகிறது.
முழுமையான பேக்கேஜிங் வரிசையில் கனமான ஆடை மடிப்பை ஒருங்கிணைத்தல்
மடிப்புப் பகுதி என்பது பேக்கேஜிங் வரிசையின் இயந்திர மையமாகும், ஆனால் ஒவ்வொரு அடுத்தடுத்த கட்டத்திலும் கைமுறை கைமாற்றங்களை நீக்கும் ஒரு தொடர்ச்சியான ஓட்டத்தின் பகுதியாக அது செயல்படும்போது அதன் மதிப்பு பன்மடங்கு அதிகரிக்கிறது.
கீழ்நிலை 1 — கனமான ஆடைப் பை அளவுடன் கூடிய பாலிபேக் உறை
எடை குறைந்த அடிப்படை ஆடைகளை விட, கனமான ஆடைகளுக்குப் பெரிய பாலிபேக்குகள் தேவைப்படுகின்றன — மடிக்கப்பட்ட பையை நேர்த்தியாக உள்ளே வைப்பதற்காகத் திறக்கும் அளவிலும், அழுத்தப்பட்ட அதிக தடிமனைத் தாங்குவதற்காகப் பையின் உடல் ஆழத்திலும் இந்தப் பெரிய அளவு தேவை. மடிக்கப்பட்ட ஆடையின் வடிவத்திற்கு ஏற்ற சரியான பையின் பரிமாணங்களைக் குறிப்பிடுவது, பொருத்துவதற்கு முந்தைய உள்ளமைவுச் செயல்முறையின் ஒரு பகுதியாகும். கனமான மடிக்கப்பட்ட பைக்குச் சற்றே சிறியதாக இருக்கும் பைகள், செருகும்போது தடையை ஏற்படுத்தி, உற்பத்தி வேகத்தைக் குறைக்கின்றன; கணிசமாகப் பெரியதாக இருக்கும் பைகள், மூடும் இடத்தில் அதிகப்படியான துணியை உருவாக்கி, பையின் தோற்றத்தைப் பாதிக்கின்றன.
கீழ்நிலை 2 — உள்ளிணைந்த லேபிள் பொருத்துதல்
பிராண்டட் சில்லறை விற்பனை வழிகளுக்கு ஆடைகளை வழங்கும் கனரக ஆடைத் தயாரிப்பு நிறுவனங்களுக்கு, லேபிளின் உள்ளடக்கத் தேவைகள் பெரும்பாலும் அடிப்படைத் தேவைகளை விட மிகவும் சிக்கலானவை: அளவு லேபிள்கள், பராமரிப்புச் சின்னங்கள், உற்பத்தி செய்யப்பட்ட நாடு, ஹேங் டேக் பார்கோடுகள், மற்றும் சில சமயங்களில் சில்லறை விற்பனையாளருக்கென பிரத்யேகமான இணக்க லேபிள்கள் ஆகிய அனைத்தும், பேக் அட்டைப்பெட்டியில் வைப்பதற்குத் தயாராவதற்கு முன்பே ஒட்டப்பட வேண்டும். நிமிடத்திற்கு 40–120 அலகுகள் என்ற வேகத்தில் இயங்கும் இன்லைன் லேபிள் ஒட்டும் கருவிகள், மடிக்கும் வேகத்திற்கு ஈடுகொடுக்கின்றன. தேவைக்கேற்ப லேபிள்களை உருவாக்கும் பிரிண்ட்-அண்ட்-அப்ளை அமைப்புகள், ஒரே உற்பத்திச் சுழற்சியிலிருந்து பல சில்லறை விற்பனையாளர் கணக்குகளை உருவாக்கும் OEM விநியோகச் செயல்பாடுகளுக்கு மிகவும் மதிப்புமிக்கவை, ஏனெனில் அங்கு லேபிளின் உள்ளடக்கம் சேரும் சில்லறை விற்பனையாளரைப் பொறுத்து மாறுபடும்.
கீழ்நிலை 3 — அட்டைப்பெட்டி சேகரிப்பு மற்றும் பெட்டி தயாரிப்பு
சீல் செய்யப்பட்டு, லேபிள் இடப்பட்ட பொதிகள் எடுத்துச்செல்லும் கன்வேயரில் குவிந்து, ஒளிமின்னழுத்த சென்சார்கள் மூலம் அட்டைப்பெட்டி அளவுகளாக எண்ணப்படுகின்றன. குறைந்தபட்ச மனிதத் தலையீட்டை இலக்காகக் கொண்ட கனரக ஆடை உற்பத்திப் பணிகளுக்கு, தானியங்கி அட்டைப்பெட்டி உருவாக்கும் அமைப்பு காலிப் பெட்டிகளை குவிப்பு நிலையத்திற்குள் செலுத்துகிறது; நிரப்பப்பட்ட பெட்டிகள் பேலட்டை அடுக்கும் பகுதிக்கு நகர்த்தப்படுவதற்கு முன்பு தானாகவே சீல் செய்யப்பட்டு லேபிள் இடப்படுகின்றன. இந்த முழுமையான கட்டமைப்பு, பொதி கட்டும் பணியில் ஈடுபடுவதற்குப் பதிலாக, கண்காணிப்பு மற்றும் விதிவிலக்கு கையாளுதலுக்குப் பொறுப்பான ஒன்று அல்லது இரண்டு பணியாளர்களைக் கொண்ட பின்தள பொதி கட்டும் குழுவின் தேவையைக் குறைக்கிறது.
மொத்த உரிமையாளர் செலவு: முழுமையான உபகரணப் பொருளாதாரம் எப்படி இருக்கும்
ஆடை உற்பத்தியில் மூலதன உபகரணங்களை வாங்கும் முடிவுகள் சில சமயங்களில் கொள்முதல் செலவின் அடிப்படையில் மட்டுமே மதிப்பிடப்படுகின்றன, இது மாற்று வழிகளுக்கு இடையிலான உண்மையான செலவு வேறுபாட்டைக் குறைத்து மதிப்பிடுகிறது. ஒரு கனரக ஆடை மடிப்பு வரிசைக்கான முழுமையான மொத்த உரிமையாளர் செலவு (TCO) மாதிரி நான்கு வகைகளை உள்ளடக்கியது:
1. கையகப்படுத்துதல் மற்றும் நிறுவுதல்உபகரணக் கொள்முதல் விலை + அனுப்புதல், நிறுவுதல், செயல்பாட்டிற்குக் கொண்டுவருதல் மற்றும் ஆரம்பக்கட்ட இயக்குபவர் பயிற்சி. ஒருங்கிணைந்த பையிடுதல் மற்றும் உள்ளமைந்த குறியிடுதல் வசதிகளுடன் கூடிய ஒரு முழுமையான தானியங்கி கனமான ஆடை மடிப்பு இயந்திரத்திற்கு, இந்தத் தொகை அதன் கட்டமைப்பு மற்றும் சந்தையைப் பொறுத்து கணிசமாக மாறுபடும். நிறுவுதல் மற்றும் செயல்பாட்டிற்குக் கொண்டுவருதல் செலவுகள் பொதுவாக உபகரணத்தின் விலையில் 8–15% வரை கூடுதலாகச் சேர்க்கும்.
2. இயக்க நுகர்பொருட்கள்பாலிபேக்குகள், சீல் ஃபிலிம் அல்லது ஒட்டும் நாடா, லேபிள் தாள், மற்றும் அச்சிட்டு ஒட்டும் லேபிளி சேர்க்கப்பட்டிருந்தால் அதற்கான மை அல்லது ரிப்பன். ஒரு பொருளுக்கான நுகர்வுச் செலவு, பெரும்பாலும் பையின் விவரக்குறிப்பு (அளவு மற்றும் பொருளின் தடிமன்) மற்றும் லேபிளின் வடிவமைப்பு ஆகியவற்றைப் பொறுத்து அமைகிறது. இந்தச் செலவு மாறுபடக்கூடியது மற்றும் உற்பத்தி அளவைப் பொறுத்து நேரடியாக அதிகரிக்கிறது.
3. பராமரிப்பு மற்றும் உதிரி பாகங்கள்மிகவும் சிக்கலான பேக்கேஜிங் இயந்திரங்களுடன் ஒப்பிடும்போது, இயந்திர மடிப்பு அமைப்புகளுக்கு ஒப்பீட்டளவில் குறைந்த பராமரிப்புத் தேவைகளே உள்ளன. முதன்மை நுகர்வுப் பராமரிப்புப் பொருட்களில், மடிப்புப் புயத் தாங்கிக்கு மசகு எண்ணெய் இடுதல் (செயல்பாட்டுத் தீவிரத்தைப் பொறுத்து இடைவெளி மாறுபடும்), வெப்ப முத்திரை உறுப்பை மாற்றுதல் (முத்திரையின் வெப்பநிலை மற்றும் அளவைப் பொறுத்து இடைவெளி தீர்மானிக்கப்படும்), மற்றும் கன்வேயர் பெல்ட் ஆய்வு ஆகியவை அடங்கும். தற்போதைய தலைமுறை உபகரணங்களில் உள்ள தொலைநிலை கண்டறியும் திறன், தொழில்நுட்ப வல்லுநர் பயணம் செய்யாமலேயே பழுதைக் கண்டறியவும் அளவுருக்களைச் சரிசெய்யவும் உதவுவதன் மூலம், களப்பணி அழைப்புகளைக் குறைக்கிறது.
4. தொழிலாளர்களைக் கண்காணித்தல்ஒரு முழுமையான தானியங்கி உற்பத்தி வரிசைக்கு, கைமுறையாக இயங்கும் நிலையத்திற்குத் தேவைப்படும் முழு மடிப்பு குழுவிற்குப் பதிலாக, ஒரே ஒரு கண்காணிப்பு ஆபரேட்டர் மட்டுமே தேவைப்படுகிறார். நான்கு கைமுறை மடிப்பு நிலையங்களுக்குப் பதிலாக ஒரு உற்பத்தி வரிசையை அமைக்கும்போது, மற்ற உற்பத்திப் பணிகளுக்குத் திருப்பிவிடப்படும் அல்லது விடுவிக்கப்படும் மூன்று முழுநேரப் பணியிடங்களான தொழிலாளர் செலவு வேறுபாடே, பொதுவாக ஆண்டுதோறும் ஏற்படும் மொத்த உரிமையாளர் செலவில் (TCO) மிகப்பெரிய ஒற்றைக் கூறாக அமைகிறது; இது உபகரணத்தின் சேவைக்காலம் முழுவதும் ஒவ்வொரு ஆண்டும் அதிகரித்துக்கொண்டே செல்கிறது.
கனமான ஆடைகளை மடிக்கும் ஆட்டோமேஷன் பற்றிய அடிக்கடி கேட்கப்படும் கேள்விகள்
எம்பிராய்டரி, பஃப் பிரிண்ட், வெப்பத்தால் செய்யப்படும் கிராஃபிக்ஸ் போன்ற வெளிப்புற அலங்காரங்கள் கொண்ட ஆடைகளை இந்த இயந்திரம் எவ்வாறு கையாளுகிறது?
எம்ப்ராய்டரி செய்யப்பட்ட லோகோக்கள், புடைப்பான பஃப் பிரிண்ட்கள் மற்றும் வெப்பத்தால் பயன்படுத்தப்படும் சிலிக்கான் கிராஃபிக்ஸ் ஆகியவை ஆடையின் மேற்பரப்பில் குறிப்பிட்ட இடங்களில் அமைப்பு வேறுபாடுகளை உருவாக்குகின்றன. மடிப்பு அமைப்பானது, ஆடையின் முழு முகப்பிலும் சீராக அழுத்தம் கொடுப்பதற்குப் பதிலாக, பொதுவாகப் பக்கவாட்டுத் தையல்கள் மற்றும் மையக்கோடு போன்ற குறிப்பிட்ட மடிப்புப் பகுதிகளில் அழுத்தத்தைப் பயன்படுத்துகிறது. பெரும்பாலான வழக்கமான அலங்கார இடங்களுக்கு (மார்பு லோகோக்கள், கைப்பட்டைகள், பின்புற கிராஃபிக்ஸ்), மடிப்புப் பகுதிகள் அந்த அலங்காரத்துடன் குறுக்கிடுவதில்லை. வழக்கத்திற்கு மாறான அலங்கார இடங்கள் அல்லது உயர்-புடைப்பு அலங்காரங்களுக்கு, வாங்குவதற்கு முந்தைய மாதிரிச் சோதனையானது, மடிப்புப் பகுதியின் நகர்வுப் பாதை அலங்காரப் பகுதியைத் தொடாமல் கடந்து செல்கிறதா என்பதை உறுதி செய்கிறது.
பருவங்களுக்கு இடையில் ஆடை விவரக்குறிப்புகள் கணிசமாக மாறும்போது என்ன நடக்கும்?
பருவகாலத் தொகுப்பு மாற்றங்களான புதிய வடிவங்கள், மாற்றியமைக்கப்பட்ட ஆடை நீளங்கள், வெவ்வேறு துணி எடைகள் போன்றவற்றுக்கு, புதுப்பிக்கப்பட்ட மடிப்பு உள்ளமைவுகள் தேவைப்படுகின்றன. ஆடை அளவுருக்கள் HMI-இல் பெயரிடப்பட்ட சுயவிவரங்களாகச் சேமிக்கப்படுவதால், ஒரு புதிய பருவகால விவரக்குறிப்பை அறிமுகப்படுத்துவதற்கு, புதிய ஆடைகளுடன் ஒரு உள்ளமைவுச் சோதனையை நடத்தி, சரியான மடிப்புப் புய நிலைகளையும் அழுத்த அமைப்புகளையும் நிறுவி, அதன் முடிவை ஒரு புதிய பெயரிடப்பட்ட சுயவிவரமாகச் சேமிக்க வேண்டும். அந்த ஆடை வகையின் அடுத்தடுத்த உற்பத்தியானது, சேமிக்கப்பட்ட சுயவிவரத்தைப் பெற்றுக்கொள்கிறது. இதன் பொருள், ஒரு ஆடை வகை வரையறுக்கப்பட்டவுடன், அதே ஆடை வகையின் தொடர்ச்சியான உற்பத்திக்கு மறு உள்ளமைவு நேரம் தேவையில்லை என்பதாகும்.
ஒரே ஷிப்டில் ஹூடி மற்றும் டி-ஷர்ட் ஆகிய இரண்டு ஆர்டர்களையும் ஒரே தயாரிப்பு வரிசையால் கையாள முடியுமா?
ஆம், ஒவ்வொரு தயாரிப்பு ஓட்டத்திற்கும் இடையில் ஒரு கட்டமைக்கப்பட்ட மாற்றீடு இருக்கும். இந்த மாற்றீட்டில், அடுத்த ஆடை வகைக்காகச் சேமிக்கப்பட்ட HMI அளவுருத் தொகுப்பை மீண்டும் பெறுவதும், தேவைப்படும் பௌதீக மடிப்புப் புய நிலை சரிசெய்தல்களைச் செய்வதும் அடங்கும். கணிசமாக வேறுபட்ட ஆடை வகைகளுக்கு இடையிலான மாற்றங்களுக்கு — உதாரணமாக, ஒரு இலகுரக டி-ஷர்ட் தயாரிப்பு ஓட்டத்திலிருந்து ஒரு கனமான ஹூடி தயாரிப்பு ஓட்டத்திற்கு மாறும்போது — மொத்த மாற்றீட்டு நேரம் 10–15 நிமிடங்கள் ஆகும். ஒரே மாதிரியான ஆடை அமைப்புகளைத் தொடர்ச்சியாகத் தொகுக்கும் உற்பத்தித் திட்டமிடல், ஒரு ஷிப்டுக்கு எடுத்துக்கொள்ளப்படும் மொத்த மாற்றீட்டு நேரத்தைக் குறைக்கிறது.
ஒரு இயக்குபவர் அன்றாடம் என்னென்ன பராமரிப்புப் பணிகளைச் செய்ய வேண்டும்?
கனமான ஆடை மடிப்புப் பிரிவில் தினசரிப் பராமரிப்பு என்பது மிகக் குறைவானதே: துணிக் குப்பைகள் சேர்ந்துள்ளதா என மடிப்புப் புய வழிகாட்டிகளைப் பார்வையால் ஆய்வு செய்தல், பாலிபேக் வழங்கல் மற்றும் சீல் செய்யும் அமைப்பைச் சரிபார்த்தல், மற்றும் முந்தைய ஷிப்டில் ஏற்பட்ட பிழைக் குறியீடுகளுக்காகப் பழுதுப் பதிவேட்டை மீளாய்வு செய்தல் ஆகியவை இதில் அடங்கும். வாராந்திரப் பராமரிப்பில், பேரிங் மசகுப் புள்ளிகளும் கன்வேயர் பெல்ட்டின் இறுக்கச் சோதனைகளும் கூடுதலாகச் செய்யப்படுகின்றன. விரிவான பராமரிப்பு அட்டவணைகள், இயந்திரத்தை இயக்கத் தொடங்கும்போதே வழங்கப்படுகின்றன, மேலும் இயக்குபவரின் பார்வைக்காக அவை பொதுவாக HMI வழியாக அணுகக்கூடியதாக இருக்கும்.
தளத்திலேயே இயக்கிப் பார்த்தல் மற்றும் இயக்குபவர் பயிற்சி ஆகியவை இதில் அடங்குமா?
ஆம். உபகரணங்கள் வழங்கப்பட்டதைத் தொடர்ந்து, தளத்தில் நிறுவுதல், வாங்குபவரின் உண்மையான உற்பத்தி ஆடைகளைக் கொண்டு செயல்பாட்டுக்குக் கொண்டுவருதல், மற்றும் சாதாரண உற்பத்தி செயல்பாடு மற்றும் அடிப்படைப் பழுது நீக்கும் நடைமுறைகள் ஆகிய இரண்டையும் உள்ளடக்கிய நேரடி இயக்குபவர் பயிற்சி ஆகியவை மேற்கொள்ளப்படும். கட்டமைக்கப்பட்ட அளவுரு விவரங்கள் பொதுவான விவரக்குறிப்புகளுக்குப் பதிலாக உண்மையான உற்பத்தி நிலைமைகளைப் பிரதிபலிக்கும் வகையில், வாங்குபவரின் சொந்தக் குழுவினருக்கே அவர்களுக்கென உள்ள குறிப்பிட்ட ஆடை வகைகளில் பயிற்சி அளிக்கப்படுகிறது.
பதிவிட்ட நேரம்: ஜூன்-10-2026