அட்டைப்பெட்டி அமைக்கும் இயந்திரங்களுக்கான பெரும்பாலான கொள்முதல் முடிவுகள், எந்தவொரு தொழில்நுட்ப ஒப்பீடும் தொடங்குவதற்கு முன்பே, ஒரே கட்டத்தில் தவறாகப் போகின்றன. வாங்குபவர்கள் நேரடியாக இயந்திரத்தின் விவரக்குறிப்புகளுக்குச் செல்கிறார்கள்: வேக மதிப்பீடுகள், செர்வோக்களின் எண்ணிக்கை, பிஎல்சி பிராண்ட். அவர்கள் விலைப்புள்ளிகளை ஒப்பிடுகிறார்கள். பின்னர், இயந்திரத்தை நிறுவி மூன்று மாதங்களுக்குப் பிறகு, கொள்முதல் குறிப்பில் மூலப்பொருளின் தரம் சரியாகக் குறிப்பிடப்படாததால், அந்த இயந்திரம் பெட்டியின் வடிவத்தை மோசமாகக் கையாளுகிறது அல்லது அதன் மதிப்பிடப்பட்ட திறனில் 60% மட்டுமே இயங்குகிறது என்பதை அவர்கள் கண்டறிகிறார்கள்.
இந்த வழிகாட்டி அந்த வரிசைமுறையைச் சரிசெய்கிறது. இது, பெட்டியின் கட்டமைப்பிலிருந்து தொடங்கி தானியக்க முதலீட்டு நிலை வரை, முடிவெடுக்கும் செயல்முறையைச் சரியான வரிசையில் செயல்படுத்துகிறது. இதன்மூலம், நீங்கள் பின்னர் மதிப்பீடு செய்யும் ஒவ்வொரு விவரக்குறிப்பும் உங்கள் உண்மையான செயல்பாட்டுச் சூழலுடன் உறுதியாகப் பொருந்தி அமைகிறது.
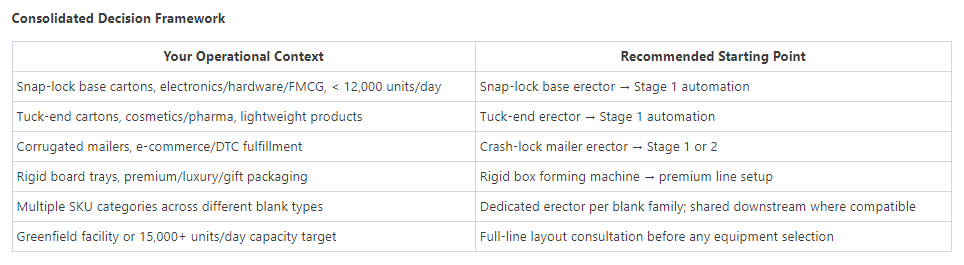
மையக் கொள்கை: கட்டமைப்பே உபகரணங்களைத் தீர்மானிக்கிறது.
உற்பத்தி இலக்குகள் அல்லது வரவுசெலவு வரம்புகள் பற்றிய எந்தவொரு உரையாடலுக்கும் முன்பு, ஒரு உண்மை எல்லாவற்றையும் தீர்மானிக்கிறது: உங்கள் அட்டைப்பெட்டியின் கட்டமைப்புத் தர்க்கமே உங்களுக்குத் தேவையான வடிவமைப்பு முறையை வரையறுக்கிறது. இது ஒரு விருப்பம் சார்ந்த கேள்வி அல்ல. இது ஒரு பொறியியல் கட்டுப்பாடு.
வெவ்வேறு வகையான பலகை அமைப்புகள், அடிப்படையில் ஒன்றுக்கொன்று பொருந்தாத வழிகளில் பூட்டப்படுகின்றன, ஒன்றோடொன்று கோர்க்கப்படுகின்றன, மடிக்கப்படுகின்றன அல்லது அழுத்தப்படுகின்றன. ஒரு ஸ்னாப்-லாக் அடித்தளத்தின் பூட்டும் வடிவவியலைச் சுற்றி வடிவமைக்கப்பட்ட ஒரு இயந்திரத்தை, அதன் இயக்கமுறையை முழுமையாக மறுவடிவமைப்பு செய்யாமல், ஒரு டக்-எண்ட் பலகையைக் கையாளும் வகையில் மாற்றியமைக்க முடியாது. மேலும், ஒரு டக்-எண்ட் எரக்டரால், ஒரு திடமான பலகைத் தட்டைப் பொருத்துவதற்குத் தேவையான அழுத்த விசையை ஒருபோதும் உருவாக்க முடியாது.
இங்கிருந்து தொடங்குங்கள். மற்றவை எல்லாம் பின்னர் தொடரும்.
பகுதி 1 — உங்கள் வெற்று வகையைக் கண்டறிதல்
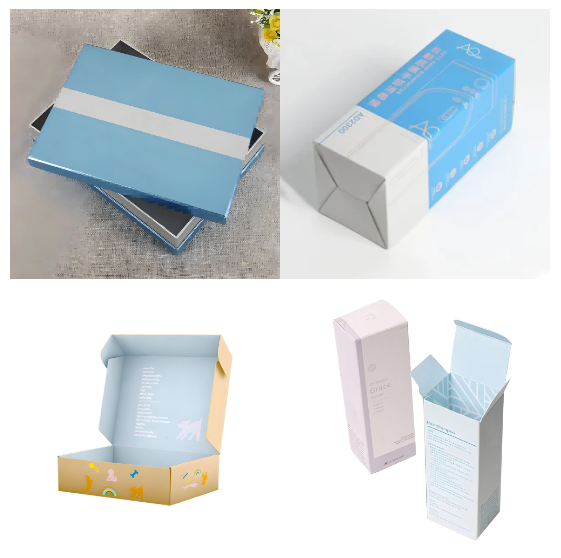
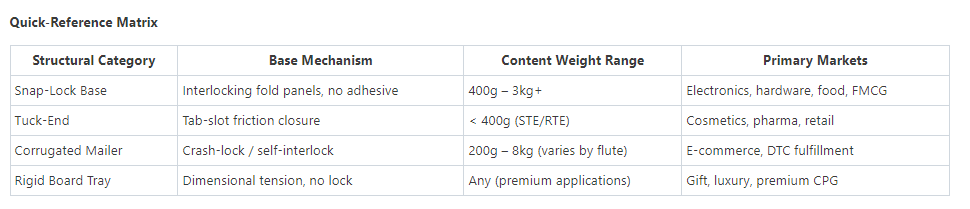
நுகர்வோர் பொருட்கள், மின் வணிகம் மற்றும் தொழில்துறை விநியோகம் ஆகியவற்றில் உள்ள பெரும்பாலான இரண்டாம் நிலை பேக்கேஜிங்கை நான்கு கட்டமைப்பு வகைகள் உள்ளடக்கியுள்ளன. ஒவ்வொன்றிற்கும் அதற்கே உரிய வடிவமைப்பு அணுகுமுறை தேவைப்படுகிறது.
ஸ்னாப்-லாக் பேஸ் அட்டைப்பெட்டிகள் (ஆட்டோ-பாட்டம் / 1-2-3 லாக்)
கட்டமைப்புத் தர்க்கம்: கட்டுப்படுத்தப்பட்ட கீழ்நோக்கிய அழுத்தத்தால் செயல்படுத்தப்படும் நான்கு அடித்தளப் பலகைகள், தங்களைத் தாங்களே வலுப்படுத்திக்கொள்ளும் ஒன்றோடொன்று பிணைந்த வடிவவியலாக மடிகின்றன. நிறுவும் இடத்தில் பசை தேவையில்லை. ஒருமுறை பூட்டப்பட்டதும், பாரத்தின் கீழ் அடித்தளம் கிடைமட்டமாக விரிவதை எதிர்க்கிறது.
இவை காணப்படும் இடங்கள்: மின்னணு சாதனங்கள், வன்பொருள் மல்டிபேக்குகள், தனிநபர் பராமரிப்புப் பொருட்கள், குறிப்பிடத்தக்க எடை கொண்ட உணவுப் பொருட்கள் (புரதச் சத்து மாத்திரைகள், டப்பாக்களில் அடைக்கப்பட்ட மல்டிபேக் உறைகள்), வீட்டு உபயோகப் பொருட்கள். பொதுவாக 400 கிராம் முதல் 3 கிலோவுக்கும் அதிகமான உள்ளடக்க எடைக்கு ஏற்றது.
வளைத்தல் தேவை: ஒரு ஸ்னாப்-லாக் கீழ்நிலை அமைப்பான், நான்கு அடித்தளப் பலகைகளையும் ஒரே நேரத்தில் இணைப்பதற்காக, அளவீடு செய்யப்பட்ட வரிசைமுறையில் கீழ்நோக்கிய வளைத்தல் விசையைச் செலுத்துகிறது. செர்வோவால் இயக்கப்படும் நிலைப்படுத்தல், பல்வேறு வகையான வெற்றுப் பலகைகளிலும் மீண்டும் மீண்டும் ஒரே மாதிரியான பூட்டு இணைப்பை உறுதி செய்கிறது.
மடிப்பு முனை அட்டைப்பெட்டிகள் (STE / RTE / முழுமையான மேலடுக்கு)
கட்டமைப்பு தர்க்கம்: இறுதிப் பலகைகள் வரிசையாக உள்நோக்கி மடிகின்றன; மடிப்பு மற்றும் துளைகளின் உராய்வுப் பிணைப்பு அவற்றை மூடுகிறது. நேர் மடிப்பு முனை (STE) மற்றும் தலைகீழ் மடிப்பு முனை (RTE) ஆகியவற்றில், எதிர் பலகைகள் மடியும் திசையில் வேறுபடுகின்றன—இது அச்சிடும் பொருளாதாரம் மற்றும் காட்சி அமைப்பிற்குப் பொருத்தமானது, இயந்திர வகைக்கு அல்ல.
இவை காணப்படும் இடங்கள்: அழகுசாதனப் பொருட்கள், மருந்து சில்லறை விற்பனை, மருத்துவரின் பரிந்துரைச் சீட்டு இல்லாமல் வாங்கக்கூடிய சுகாதாரப் பொருட்கள், எடை குறைந்த மளிகைப் பொருட்கள், எழுதுபொருட்கள். வழக்கமான தளவாடச் சூழல்களில், சுமார் 400–450 கிராமுக்கும் குறைவான உள்ளடக்க எடைகளுக்கு இது பொருத்தமானது; அதிக எண்ணிக்கையில் விநியோகிக்கப்படும்போது இலகுவான வரம்புகள் பொருந்தும்.
வடிவமைப்புத் தேவை: ஒரு டக்-எண்ட் எரக்டர், துல்லியமான நேரம் மற்றும் மடிப்புப் பட்டை வடிவவியலுடன் பேனல் மடிப்புகளை வரிசைப்படுத்துகிறது. பேனல் வரிசைப்படுத்தல் முக்கியமானது: எதிர் பேனல் முன்கூட்டியே கீறப்படுவதற்கு முன்பு ஒரு மடிப்பை முன்கூட்டியே பொருத்துவது, மடிப்புத் தோல்விகள் அல்லது பேனல் எதிர்ப்புச் சிக்கல்களை ஏற்படுத்தக்கூடும்.
நெளிவுள்ள அஞ்சல் அட்டைப் பெட்டிகள் (தாக்குதல்-பூட்டு அடித்தளம் / சுய-பூட்டு அனுப்புப்பெட்டி)
கட்டமைப்பு தர்க்கம்: ஒற்றைத் துண்டு நெளிவுள்ள கட்டமைப்புகள், இவற்றில் அடிப்பலகைகள் பொதுவாக பசையின்றி, மடிப்பு அழுத்தத்தின் கீழ் தாமாகவே ஒன்றோடொன்று கோர்த்துக்கொள்கின்றன. இந்த ஒற்றைத் துண்டு வடிவமைப்பு, தனியான மூடி இயக்கத்திற்கான தேவையை நீக்குகிறது.
அவை தோன்றும் இடங்கள்: நுகர்வோருக்கு நேரடி மின்வணிகப் பூர்த்தி, சந்தாப் பெட்டித் திட்டங்கள், திருப்பி அனுப்பும் வசதியுள்ள கப்பல் அலகுகள், தயாரிப்புத் தொகுப்புகள். புல்லாங்குழல் தேர்வு (B, E, அல்லது BC இரட்டைச் சுவர்) உடையக்கூடிய தன்மைக்கான தேவைகள் மற்றும் கொண்டுசெல்லும் நிறுவனத்தின் வீழ்ச்சிச் சோதனைத் தரநிலைகளைப் பொறுத்தது.
வடிவமைப்புத் தேவை: வழக்கமான சில்லறை அட்டைப்பெட்டி அமைப்பிகள் கையாளும் அளவை விடப் பெரிய பரப்புகளில், பரிமாணத் துல்லியத்தைப் பேணிக்கொண்டு, அஞ்சல் பெட்டி அமைப்பிகள் நெளிவுள்ள அட்டையின் பள்ளங்களின் அமுக்க விசைகளைத் தாங்க வேண்டும். வழக்கமான ஆர்டர் நிறைவேற்ற அளவுகளில் ஏற்படும் திடீர் அதிகரிப்புகளைக் கருத்தில் கொண்டால், இங்கு வெற்றுப் பெட்டியின் கொள்ளளவு மிகவும் முக்கியத்துவம் பெறுகிறது.
கடினமான அட்டைத் தட்டுகள் (மூடி மற்றும் அடித்தளம் / தொலைநோக்கிப் பெட்டி)
கட்டமைப்பு முறை: அடர்த்தியான, நெளிவற்ற காகித அட்டை (பொதுவாக 1.5–3.0 மிமீ கிரேபோர்டு அல்லது சிப்போர்டு) தனித்தனி தட்டு மற்றும் மூடி பாகங்களாக உருவாக்கப்படுகிறது. அடிப்பகுதியும் மூடியும், பொதி செய்யும் போது பொருளைச் சுற்றி இணைக்கப்படும் தனித்தனி அலகுகளாகும். பூட்டு அமைப்பு இல்லை—பரிமாணத் துல்லியமும் சுற்றும் இறுக்கமும் வடிவத்தைப் பராமரிக்கின்றன.
இவை காணப்படும் இடங்கள்: உயர்தர அழகுசாதனப் பொருட்கள், வாசனைத் திரவியப் பரிசுத் தொகுப்புகள், மிட்டாய் வழங்கும் பெட்டிகள், நகைப் பொட்டலங்கள், உயர் ரக மின்னணுப் பொருட்களின் பெட்டியைத் திறந்து காட்டும் வடிவங்கள், விவசாயப் பரிசுப் பெட்டிகள் (உயர்தரப் பழங்கள், தேநீர்). மடிக்கக்கூடிய அட்டைப்பெட்டி விருப்பங்களைக் காட்டிலும் இவற்றின் அலகுக்கான விலை கணிசமாக அதிகமாக இருப்பதால், உணரப்பட்ட மதிப்பு நியாயப்படுத்தும் இடங்களில் இவை பயன்படுத்தப்படுகின்றன.
வடிவமைப்புத் தேவை: திடமான பெட்டி வடிவமைக்கும் இயந்திரங்கள் அடிப்படையில் வித்தியாசமாகச் செயல்படுகின்றன—பூட்டுப் பிணைப்பு அல்ல, மாறாக மடிப்புக் கோணம், அமுக்கத் தங்கு நேரம் மற்றும் சுற்றும் இழுவிசை ஆகியவையே முக்கிய மாறிகள் ஆகும். கிரேபோர்டின் விறைப்புத்தன்மை அமைப்பு சகிப்புத்தன்மை அற்றது: தவறான அமைப்புகள், மூலைகள் உயர்தல், சுருக்க வடிவங்கள் அல்லது மடிப்புக் கோடுகளில் பலகை விரிசல் போன்றவற்றை உண்டாக்கும்.
பகுதி 2 — செயல்வேக இலக்கு நிர்ணயம்: நீங்கள் இருக்கும் இடத்திற்கல்ல, நீங்கள் செல்லவிருக்கும் இடத்திற்கேற்ப அளவை நிர்ணயித்தல்
இயந்திரத்தின் வேகம் என்பது வாங்குபவர்கள் அடிக்கடி தவறாகப் பயன்படுத்தும் ஒரு விவரக்குறிப்பு ஆகும். இதில் இரண்டு தொடர்ச்சியான தவறுகள் உள்ளன:
பிழை A — தற்போதைய தினசரி சராசரிக்கு ஏற்ப அளவிடுதல். சராசரி அளவு என்பது தவறான வகுப்பான். முக்கியமானது உச்ச நாள் தேவைதான், ஏனெனில் உச்சபட்ச உற்பத்தித் திறனைத் தக்கவைக்க முடியாத ஒரு அட்டைப்பெட்டி தயாரிப்பான், அந்தத் தடையின் செலவு மிக அதிகமாக இருக்கும்போதுதான் ஒரு உற்பத்தித் தடையாக மாறுகிறது.
பிழை B — வளர்ச்சிப் போக்கைப் புறக்கணித்தல். இன்றைய தேவைக்காக வாங்கப்பட்ட ஒரு இயந்திரம், 18 மாதங்களுக்குள் அதன் முழுத் திறனை எட்டினால், முதல் மூலதனச் செலவு முழுமையாக மீட்கப்படுவதற்கு முன்பே இரண்டாவது செலவு முடிவு எடுக்க வேண்டியிருக்கும். உங்கள் செயல்பாடு ஆண்டுக்கு 20–30% கூட்டு வளர்ச்சி அடைந்திருந்தால், அந்த வளர்ச்சியை உங்கள் அளவு நிர்ணய மாதிரியில் உள்ளடக்கவும்.
வெளியீட்டு திட்டமிடல் கட்டமைப்பு
ஒரு நாளைக்கு 8,000 அலகுகளுக்கும் குறைவான உற்பத்திக்கு (ஒற்றை-ஷிப்ட் செயல்பாடு): ஒரு மணி நேரத்திற்கு 1,500–1,800 அலகுகள் உற்பத்தித் திறன் கொண்ட தொடக்க நிலை நிறுவும் இயந்திரங்கள் பொருத்தமானவை. ஒற்றை-ஷிப்ட் செயல்பாடு, இயந்திரத்தின் வேகம் கட்டுப்பாடாக மாறுவதற்கு முன்பு, போதுமான கூடுதல் செயல்பாட்டு வாய்ப்பை வழங்குகிறது. வெறும் வேகத்தை விட, வெற்றுப் பலகைகளைக் கையாளும் நம்பகத்தன்மை மற்றும் மாற்றும் எளிமை ஆகியவற்றில் கொள்முதல் கவனத்தைச் செலுத்தவும்.
ஒரு நாளைக்கு 8,000–25,000 அலகுகள் (ஒன்று முதல் இரண்டு ஷிப்டுகள்): நடுத்தர வகை இயந்திரங்கள் ஒரு மணி நேரத்திற்கு 1,800–2,200 அலகுகள் திறன் கொண்டவை. இந்த அளவு உற்பத்தியில், மாற்று நேரம் பொருளாதார ரீதியாக முக்கியத்துவம் பெறுகிறது—ஒவ்வொரு அளவு மாற்றமும் உண்மையான உற்பத்தி இழப்பைக் குறிக்கிறது. உற்பத்தியாளரின் சிறந்தபட்ச மதிப்பீட்டைக் கருத்தில் கொள்ளாமல், உங்கள் குறிப்பிட்ட அளவு வரம்பிற்கான மாற்று நேரத்தை உறுதிப்படுத்தவும்.
ஒரு நாளைக்கு 25,000 அலகுகளுக்கு மேல் (பல-ஷிப்ட் அல்லது இணை உற்பத்தி வரிசைகள்): மணிக்கு 2,200–2,400+ அலகுகள் என்ற அதிவேக உள்ளமைப்புகள், அல்லது பகிரப்பட்ட கீழ்நிலை கன்வேயருக்குப் பொருட்களை வழங்கும் இரட்டை இயந்திர அமைப்புகள். இந்த அளவில், கொள்முதல் முடிவு விரிவடைகிறது: நீங்கள் இப்போது ஒரு இயந்திரத்தை மட்டுமல்ல, ஒரு உற்பத்தி வரிசைக் கட்டமைப்பையே வாங்குகிறீர்கள்.
18 மாத விதி
வேக நிலையை இறுதி செய்வதற்கு முன்: அடுத்த 18 மாதங்களுக்கான உங்கள் எதிர்பார்க்கப்படும் உற்பத்தி அளவைக் கணிக்கவும். அந்தக் கணிப்பு, ஒரு இயந்திரத்தின் மதிப்பிடப்பட்ட திறனில் 15%க்குள் இருந்தால், அடுத்த வேக நிலைக்குச் செல்லுங்கள். நிலைகளுக்கு இடையேயான கூடுதல் செலவானது, ஒரு உற்பத்தி வரிசை நிறுத்தம், இரண்டாவது கொள்முதல் செயல்முறை, அல்லது ஏற்கனவே உள்ள உற்பத்தி வரிசையில் ஒரு மாற்று இயந்திரத்தைச் சேர்ப்பதால் ஏற்படும் செயல்பாட்டு இடையூறு ஆகியவற்றை விட எப்போதும் குறைவாகவே இருக்கும்.
பகுதி 3 — தானியக்க முதலீட்டுக் கட்டங்கள்: முதலீட்டின் மீதான வருவாயை அடிப்படையாகக் கொண்டது, முழுமையாகவோ அல்லது ஒன்றுமில்லாமலோ அல்ல.
“முழுமையாகத் தானியங்குமயமாக்கப்பட்ட உற்பத்தி வரிசை” என்ற சொற்றொடர், ஒரு நாளைக்கு 30,000 அலகுகள் உற்பத்தி செய்யும் ஒரு உற்பத்தியாளருக்குச் சரியான உள்ளமைப்பாக இருக்கலாம்—அல்லது 5,000 அலகுகள் உற்பத்தி செய்யும் ஒரு செயல்பாட்டிற்கு இது ஒரு கடுமையான மிகை முதலீடாகவும் இருக்கலாம். தானியங்குமயமாக்குவதா வேண்டாமா என்பது கேள்வியல்ல. மாறாக, உங்கள் தற்போதைய செயல்பாட்டு அளவில், தானியங்குமயமாக்கலின் எந்த நிலை சிறந்த வருவாயைத் தருகிறது என்பதே கேள்வி.
முதலீட்டு நிலை 1: நிறுவுபவர் மட்டும் (தலைமுறை தானியக்கம்)
இதில் அடங்குபவை: உங்களிடம் ஏற்கனவே உள்ள கைமுறை பேக்கிங் வரிசையின் உள்ளீட்டுப் பகுதியில் ஒரு அட்டைப்பெட்டி அமைக்கும் இயந்திரம் பொருத்தப்படும். அந்த இயந்திரம் ஒவ்வொரு அட்டைப்பெட்டியையும் வடிவமைத்து, சரியான திசையில் நிலைநிறுத்தும்; முன்பைப் போலவே, கைமுறை பணியாளர்கள் பொருட்களை ஏற்றுதல், மூடுதல் மற்றும் லேபிளிடுதல் போன்ற பணிகளைக் கையாளுவார்கள்.
தொழிலாளர் தாக்கம்: கையால் செய்யப்படும் பொதி கட்டும் பணிகளில், அட்டைப்பெட்டிகளை அமைப்பது என்பது மிகவும் அதிக உழைப்பு தேவைப்படும் மற்றும் திரும்பத் திரும்பச் செய்யப்படும் பணிகளில் ஒன்றாகும். இதை நீக்குவதன் மூலம், உற்பத்தி வரிசையின் வேகம் மற்றும் அட்டைப்பெட்டியின் சிக்கலான தன்மையைப் பொறுத்து, பொதுவாக ஒரு ஷிப்டுக்கு 3 முதல் 6 பேர் வரை வேலை செய்ய முடிகிறது. இந்தத் தொழிலாளர்களைத் தரக்கட்டுப்பாடு, உற்பத்தி வரிசை மேற்பார்வை அல்லது மதிப்புக்கூட்டும் பிற பணிகளுக்கு மீண்டும் பணியமர்த்தலாம்—அல்லது இந்த ஆட்குறைப்பு, முதலீட்டின் மீதான வருவாய் (ROI) கணக்கீட்டிற்கு நேரடியாகப் பயனளிக்கும்.
முதலீட்டைத் திரும்பப் பெறும் பண்புகள்: தென்கிழக்கு ஆசியா, தெற்காசியா மற்றும் கிழக்கு ஐரோப்பா முழுவதிலும் உள்ள உற்பத்திச் சந்தைகளில், தொழிலாளர் செலவுகளின் அடிப்படையில், ஒரு நாளைக்கு 5,000 அலகுகளுக்கு மேல் உற்பத்தி செய்யப்படும்போது, முதலீட்டைத் திரும்பப் பெறும் காலம் பொதுவாக 6 முதல் 14 மாதங்களாக இருக்கும். அதிக ஊதியம் வழங்கப்படும் சந்தைகளில், இதே அளவிலான உற்பத்தியில், முதலீட்டைத் திரும்பப் பெறும் காலம் 6 மாதங்களுக்கும் குறைவாகச் சுருங்குகிறது.
மிகவும் பொருத்தமானது: ஒரு நாளைக்கு 12,000 அலகுகளுக்கும் குறைவான செயல்பாடுகள்; குறைந்த இடவசதி கொண்ட வளாகங்கள்; தங்கள் தானியக்கப் பயணத்தைத் தொடங்கும் மற்றும் மேலதிக முதலீடு செய்வதற்கு முன் தொழில்நுட்பத்தைச் சரிபார்க்க விரும்பும் நிறுவனங்கள்.
முதலீட்டு நிலை 2: எரெக்டர் பிளஸ் கீழ்நிலை ஒருங்கிணைப்பு
இதன் கூடுதல் அம்சம்: நிறுவும் இயந்திரம் நம்பகத்தன்மையுடன் இயங்கத் தொடங்கியவுடன், கீழ்நிலை நிலையங்களை படிப்படியாகச் சேர்க்கலாம்: அதாவது, ஒரு உள்ளமை அட்டைப்பெட்டி நிலையம், தானியங்கி மூடுதல், பார்கோடு அல்லது RFID குறியிடல் மற்றும் எடை சரிபார்த்தல்.
ஒட்டுமொத்த தாக்கம்: ஒவ்வொரு கீழ்நிலை நிலையமும் மற்றொரு தொழிலாளர் சார்புநிலையை நீக்குகிறது. நிலை 1 மற்றும் 2-இன் ஒருங்கிணைந்த விளைவானது, முற்றிலும் கைமுறையாகச் செய்யப்படும் அடிப்படை நிலையுடன் ஒப்பிடும்போது, மொத்த பேக்கிங் வரிசைப் பணியாளர்களின் எண்ணிக்கையை 60–75% வரை குறைக்கக்கூடும்.
ஒருங்கிணைப்புக் குறிப்பு: கீழ்நிலை உபகரணங்களைச் சேர்ப்பதற்கு முன், எரக்டரின் வெளிச்செல்லும் கன்வேயர் வேகம், அட்டைப்பெட்டியின் திசையமைவு மற்றும் திரள் இடையகமானது கீழ்நிலை நிலையத்தின் உள்வரும் தேவைகளுடன் இணக்கமாக உள்ளதா என்பதை உறுதிப்படுத்தவும். பகுதியளவு தானியங்குமயமாக்கப்பட்ட உற்பத்தி வரிசைகளில் செயல்திறன் இழப்பிற்கான மிகவும் பொதுவான காரணம், நிலையங்களுக்கு இடையேயான பொருந்தாத கைமாற்றங்களே ஆகும்.
மிகவும் பொருத்தமானது: ஒரு நாளைக்கு 8,000 அலகுகளுக்கு மேல் நிலையான விற்பனை அளவு மற்றும் முதல் கட்ட முதலீட்டிலிருந்து தெளிவான முதலீட்டு வருவாய் (ROI) பதிவைக் கொண்ட செயல்பாடுகள்.
முதலீட்டு நிலை 3: முழு வரிசை கட்டமைப்பு
இதில் அடங்குபவை: தட்டையான வெற்றுப் பொருள் உள்ளீட்டிலிருந்து, வடிவமைக்கப்பட்ட அட்டைப்பெட்டி → பொருள் ஏற்றுதல் → மூடுதல் → அடையாளமிடுதல் → எடை சரிபார்த்தல் → பெட்டிகளில் அடைத்தல் → பலகைகளில் அடுக்குதல் வரையிலான ஒரு முழுமையான செயல்முறை. முழுமையான ஒருங்கிணைப்பின்போது, முன்பு 12–18 மனித உழைப்பு தேவைப்பட்ட உற்பத்தியை, 1–2 பணியாளர்களால் மேற்பார்வையிட முடியும்.
திட்டமிடலில் உள்ள வேறுபாடு: முழு-செயல்பாட்டுத் திட்டங்களுக்கு ஆரம்பத்திலிருந்தே ஆலை அமைவுத் திட்டமிடல் தேவைப்படுகிறது. கன்வேயர் வழித்தடம், சேமிப்புக் கிடங்கு அளவு, இயந்திரத் தனித்தடுப்புகளுக்கான இடைவெளிகள், மற்றும் பயன்பாட்டு வசதிகள் (அழுத்தப்பட்ட காற்று, மின்சாரம், வலையமைப்பு) ஆகிய அனைத்தும் உபகரணங்கள் வந்து சேர்வதற்கு முன்பே தீர்க்கப்பட வேண்டும்.
மிகவும் பொருத்தமானது: புதிதாகக் கட்டப்படும் ஆலைகள்; குறிப்பிடத்தக்க திறன் விரிவாக்கத்திற்கு உட்படும் தற்போதைய ஆலைகள்; ஒற்றைப் பிரிவு உற்பத்தியில் ஒரு நாளைக்கு 15,000 அலகுகளுக்கு மேல் இயங்கும் செயல்பாடுகள்.
முக்கியமான விஷயம்: நிலை 3 என்பது நிலை 1-ஐ விடச் சிறந்தது அல்ல—அது வேறுபட்ட அளவு மற்றும் முதலீட்டுச் சூழலுக்குப் பொருத்தமானது. கைமுறையான செயல்பாட்டிலிருந்து முழு உற்பத்தி வரிசை ஒருங்கிணைப்பிற்கு நேரடியாகச் செல்வது, நிலை 1 வழங்கும் கற்றல் வளைவைத் தவிர்க்கிறது. மேலும், உங்கள் குழு எளிமையான தானியக்கச் செயல்பாடுகளில் அனுபவம் பெறுவதற்கு முன்பே, முழுமையாகத் தானியங்குபடுத்தப்பட்ட ஒரு உற்பத்தி வரிசையை நிர்வகிப்பதில் உள்ள செயல்பாட்டுச் சிக்கலானது தேவையற்ற அபாயத்தை உருவாக்குகிறது.
பகுதி 4 — வாங்கும் போது உண்மையில் முக்கியத்துவம் வாய்ந்த தொழில்நுட்ப விவரக்குறிப்புகள்
வெற்று வகை, செயல்திறன் இலக்கு மற்றும் தானியக்கக் கட்டம் ஆகியவற்றை உறுதிப்படுத்திய பிறகு, குறிப்பிட்ட இயந்திர உள்ளமைவுகளை மதிப்பிடுவதற்கு நீங்கள் தயாராக உள்ளீர்கள். உன்னிப்பாக ஆராய வேண்டிய விவரக்குறிப்புகள் பின்வருமாறு:
பரிமாண இயக்க வரம்பு
நீங்கள் தற்போது இயக்கும் அனைத்து SKU அளவுகளையும், அடுத்த 12 மாதங்களில் திட்டமிடப்பட்டுள்ள SKU-க்களையும் அந்த இயந்திரம் கையாள வேண்டும். விலைப்புள்ளியைக் கோருவதற்கு முன், உங்கள் முழு SKU தொகுப்பையும் (ஒவ்வொரு அளவுக்கும் நீளம் × அகலம் × ஆழம்) இயந்திரத்தின் இயக்க வரம்புடன் ஒப்பிட்டுப் பாருங்கள். வரம்பிற்கு வெளியே ஒரு SKU அளவு மட்டும் இருந்தால், அந்த அளவிற்கு ஒரு தனித் தீர்வு தேவைப்படும் அல்லது வேறு இயந்திர மாதிரியைப் பயன்படுத்த வேண்டியிருக்கும்.
பலகை விவரக்குறிப்பு இணக்கத்தன்மை
அட்டையின் எடை, தடிமன், பள்ள வகை (E, B, BC, EB) மற்றும் பூச்சு ஆகிய அனைத்தும் ஒரு வெற்றுத் தகடு உள்ளே செல்வது, மடிவது மற்றும் பூட்டுவது ஆகியவற்றில் தாக்கத்தை ஏற்படுத்துகின்றன. பூச்சு இல்லாத E-பள்ளத்திற்காக அளவீடு செய்யப்பட்ட ஒரு இயந்திரம், அதே வேகத்தில் இயங்கும் UV-பூசப்பட்ட B-பள்ளத்துடன் வித்தியாசமாகச் செயல்படும். பொதுவான "தரமான நெளிவுள்ள அட்டை" என்ற விளக்கத்துடன் அல்லாமல், உங்கள் உண்மையான அடி மூலப்பொருளுடன் அட்டையின் விவரக்குறிப்புப் பொருந்தக்கூடிய தன்மையை உறுதிப்படுத்திக் கொள்ளுங்கள்.
மாற்ற நேரம் (சரிபார்க்கப்பட்டது, விளம்பரப்படுத்தப்படவில்லை)
ஒரு ஷிஃப்டில் நீங்கள் பல SKU அளவுகளைப் பயன்படுத்தினால், மாற்றத்திற்கான நேரம் கிடைக்கக்கூடிய உற்பத்தி நேரத்தை நேரடியாகப் பாதிக்கும். மிகவும் எளிதான அளவு ஜோடிக்கு இடையேயான நேரத்தைக் கேட்காமல், உங்கள் தயாரிப்பு வரிசையில் உள்ள இரண்டு குறிப்பிட்ட அளவுகளுக்கு இடையேயான மாற்றத்திற்கான நேரத்தைக் கேளுங்கள். மேலும், அந்த நேரத்தில் இயந்திர ரீதியான சரிசெய்தல் மட்டுமே அடங்குமா, அல்லது காலி மேகசினுக்கு மீண்டும் நூல் கோர்ப்பது மற்றும் தொடக்கச் சோதனைகளை நடத்துவதும் அடங்குமா என்பதையும் உறுதிப்படுத்திக் கொள்ளுங்கள்.
நிலைப்படுத்தல் துல்லியம்
கீழ்நிலைச் செயல்முறைகள்—குறிப்பாக அட்டைப்பெட்டி நிரப்பும் நிலையங்கள், லேபிளிடும் இயந்திரங்கள், மற்றும் முறைகேடுகளைக் காட்டும் சீலர்கள்—அமைக்கும் இயந்திரத்திலிருந்து கிடைக்கும் சீரான அட்டைப்பெட்டியின் திசையமைவு மற்றும் பரிமாணத் துல்லியத்தைச் சார்ந்துள்ளன. ±0.1 மிமீ நிலைப்படுத்தல் துல்லியம் (செர்வோ-இயக்கப்படும்) என்பது நம்பகமான ஒருங்கிணைப்பிற்கான வரம்பாகும். தளர்வான சகிப்புத்தன்மை கொண்ட காற்றழுத்தத்தால் இயக்கப்படும் இயந்திரங்கள், தொடர்ச்சியான சீரற்ற சிக்கல்களை உருவாக்குகின்றன, அவை உற்பத்தி வரிசை முழுவதும் பெருகுகின்றன.
கட்டுப்பாட்டு இடைமுகம் மற்றும் செய்முறை மேலாண்மை
பல்வேறு SKU அளவுகளில் இயங்கும் செயல்பாடுகளுக்கு, செய்முறை சேமிப்பகம் (ஒவ்வொரு அளவுக்கும் சேமிக்கப்பட்ட அளவுருத் தொகுப்புகள்) ஒவ்வொரு மாற்றத்தின்போதும் அமைப்புகளை மீண்டும் உள்ளிடும் தேவையை நீக்கி, இயக்குபவரின் பிழையைக் குறைக்கிறது. பன்மொழி ஆதரவுடன் கூடிய தொடுதிரை இடைமுகம், இயக்குபவரின் பயிற்சி நேரத்தைக் குறைத்து, பிழை கண்டறியும் செயல்முறையை மேம்படுத்துகிறது. பிழை கண்டறியும் வசதிகள் HMI-இல் உள்ளமைக்கப்பட்டுள்ளனவா அல்லது உற்பத்தியாளரின் அணுகல் தேவையா என்பதை உறுதிப்படுத்தவும்.
பௌதீக தடம் மற்றும் அனுமதி தேவைகள்
எந்தவொரு உபகரணப் பேச்சுவார்த்தைக்கும் முன், உங்களிடம் உள்ள தரை இடத்தை அளவிடுங்கள். இதில், வெற்று மேகசினை ஏற்றுவதற்கும், வடிவமைக்கப்பட்ட அட்டைப்பெட்டிகளை வெளியே குவித்து வைப்பதற்கும், மற்றும் பராமரிப்பு அணுகலுக்கும் தேவையான நான்கு பக்கங்களிலுமான இடைவெளியும் அடங்கும். பல எரக்டர் பொருத்துதல்கள் தோல்வியடைவது, இயந்திரம் பொருந்தாததால் அல்ல, மாறாக செயல்பாட்டு இடைவெளிகள் கணக்கில் கொள்ளப்படாததாலேயே ஆகும்.
பகுதி 5 — வெற்றுச் சோதனை: நிகழ்தகவை நிச்சயத்தன்மையாக மாற்றுதல்
விவரக்குறிப்பு மதிப்பாய்வும், ஏற்கனவே உள்ள வாடிக்கையாளர்களுடனான கலந்துரையாடல்களும் மதிப்புமிக்கவைதான்—ஆனால், உங்கள் குறிப்பிட்ட மூலப்பொருளை இலக்கு இயந்திரத்தில் சோதித்துப் பார்ப்பதற்கு இவை இரண்டுமே மாற்றாக அமையாது. வழங்குநர்களுக்கு இடையேயான மூலப்பொருள் வேறுபாடுகள், அச்சு வெட்டு சகிப்புத்தன்மைக் குவிப்பு, பூச்சுகளின் இடைவினைகள் மற்றும் ஈரப்பதத்தின் விளைவுகள் ஆகிய அனைத்தும் மூலப்பொருளைப் பொறுத்தவை. இந்தக் காரணிகள் விவரக்குறிப்புத் தாள்களில் இடம்பெறுவதில்லை.
நிலையான விசாரணை செயல்முறை:
1. தற்போது உற்பத்தியில் உள்ள அதே மூலப்பொருள், அச்சு மற்றும் டை-கட் கொண்ட 50–100 தட்டையான வெற்று மாதிரிகளைச் சமர்ப்பிக்கவும். முன்மாதிரி அல்ல—உங்கள் நேரடி உற்பத்தி வெற்று மாதிரி.
2. இயந்திர அமைப்பு மற்றும் சோதனை ஓட்டம். உங்கள் மூலப்பொருளின் பரிமாணங்கள் மற்றும் மூலப்பொருள் விவரக்குறிப்புகளுக்கு ஏற்ப இயந்திரம் கட்டமைக்கப்படுகிறது. ஒரு மாதிரி உற்பத்தி ஓட்டம் முடிக்கப்படுகிறது.
3. ஆவணப்படுத்தப்பட்ட முடிவுகள். உங்கள் மூலப்பொருள் முழு வடிவமைப்புச் சுழற்சியையும் நிறைவு செய்வதைக் காட்டும் ஒரு காணொளியையும், அத்துடன் பின்வருவனவற்றைக் குறிப்பிடும் ஒரு எழுத்துப்பூர்வச் சுருக்கத்தையும் நீங்கள் பெறுவீர்கள்: கவனிக்கப்பட்ட உற்பத்தித் திறன், தேவைப்படும் ஏதேனும் சரிசெய்தல், மடிப்பு வரிகளில் மூலப்பொருளின் செயல்பாடு, மற்றும் அடுத்தகட்ட இணக்கத்தன்மையின் உறுதிப்படுத்தல்.
எந்தவொரு விவரக்குறிப்பு ஆவணத்தாலும் செய்ய முடியாத ஒன்றை இந்தச் சோதனை வீடியோ சாதிக்கிறது: கொள்முதல் செயல்முறையின் ஒரு பகுதியாக இல்லாத முடிவெடுப்பவர்களுக்கு இது தொழில்நுட்பத்தை உறுதியானதாக ஆக்குகிறது, மேலும், வாங்குவதற்கான உறுதிப்பாட்டிற்கு முன்பு எழும் மிகவும் பொதுவான எஞ்சிய கவலையான — “ஆனால் இது உண்மையில் எங்கள் பெட்டியுடன் வேலை செய்யுமா?” — என்பதையும் இது நீக்குகிறது.
எங்களுடன் உங்கள் முதல் உரையாடலுக்கு முன் என்ன தயார் செய்ய வேண்டும்
பயனுள்ள உபகரணப் பரிந்துரையைப் பெறுவதற்குச் சரியான தகவல்கள் தேவை. தொடர்புகொள்வதற்கு முன், பின்வருவனவற்றைத் தயாராக வைத்திருக்கவும்:
வெற்று மாதிரிகள்: உங்களிடம் தற்போது உள்ள தட்டையான வெற்றுப் பொருளின் 20–50 அலகுகள் (அல்லது வெற்றுப் பொருட்கள் இன்னும் உற்பத்தியில் இல்லை என்றால், ஒரு தெளிவான தொழில்நுட்ப வரைபடம்). வெற்றுப் பொருளே மிக முக்கியமான ஒற்றை உள்ளீடாகும்.
SKU அளவுப் பட்டியல்: தற்போதுள்ள அனைத்து அளவுகள் மற்றும் திட்டமிடப்பட்டுள்ள அளவுகளுக்கான நீளம், அகலம் மற்றும் ஆழம். கொள்ளளவில் 80%-ஐக் குறிக்கும் அளவுகளைக் குறியிடவும்—இயந்திர உகப்பாக்கத்திற்கு அவையே முன்னுரிமை அளிக்கப்படுபவை.
பரிவர்த்தனை அளவு புள்ளிவிவரங்கள்: தற்போதைய தினசரி சராசரி, உச்ச நாளின் அதிகபட்ச அளவு, மற்றும் இன்றிலிருந்து 18 மாதங்களுக்குப் பிறகு நீங்கள் எதிர்பார்க்கும் பரிவர்த்தனை அளவு.
வரிசை சூழல்: உங்களிடம் ஏற்கனவே ஒரு பொதி வரிசை உள்ளதா, கிடைக்கக்கூடிய தோராயமான தரை இடம், மற்றும் நிறுவுபவர் உள்ளீடு செய்ய வேண்டிய, ஏற்கனவே நிறுவப்பட்டுள்ள கீழ்நிலை உபகரணங்கள் ஏதேனும் உள்ளதா என்பனவாகும்.
ஒருங்கிணைப்பு நோக்கம்: நீங்கள் தொடக்கத்தில் ஒரு தனியான நிறுவும் இயந்திரத்தை வாங்கினாலும் சரி, அல்லது ஆரம்பத்திலிருந்தே பல நிலையங்களைக் கொண்ட ஒரு மின்பாதையைத் திட்டமிட்டாலும் சரி.
அந்த உள்ளீடுகளைக் கொண்டு, பெரும்பாலான கொள்முதல் செயல்முறைகளை மெதுவாக்கும் பல சுற்று தெளிவுபடுத்தல் சுழற்சிகள் இன்றி, ஆரம்பகட்ட விசாரணையிலிருந்து ஒரு நேரடி வெற்றுச் சோதனை உட்பட, உறுதிசெய்யப்பட்ட உபகரணப் பரிந்துரைக்கு நம்மால் நகர முடியும்.
சுருக்கம்
உங்கள் செயல்பாட்டிற்கு சரியான அட்டைப்பெட்டி அமைக்கும் இயந்திரத்தைத் தேர்ந்தெடுப்பது என்பது ஐந்து படிநிலைகளைக் கொண்ட ஒரு முடிவாகும்: வெற்று அட்டையின் அமைப்பு இயந்திர வகையைத் தீர்மானிக்கிறது; தினசரி உச்சபட்ச பயன்பாட்டு அளவு வேகப் படிநிலையைத் தீர்மானிக்கிறது; உள்ளடக்கத்தின் எடை வெற்று அட்டை வகையின் பொருத்தத்தை உறுதி செய்கிறது; செயல்பாட்டுச் சூழல் தானியக்க முதலீட்டுக் கட்டத்தைத் தீர்மானிக்கிறது; மற்றும் சரிபார்க்கப்பட்ட தொழில்நுட்ப விவரக்குறிப்புகள் குறிப்பிட்ட மாடலை உறுதிப்படுத்துகின்றன.
ஒவ்வொரு அடுக்கானது அடுத்த அடுக்கைக் கட்டுப்படுத்துவதால், இந்தக் கட்டமைப்பு அந்த வரிசையில் செயல்படுகிறது. இந்த வரிசையைத் தலைகீழாக்குவதில்தான்—அதாவது, வெற்று அமைப்புக்கு முன் வேக நிலைகள் அல்லது வரவுசெலவு வரம்புகளுடன் தொடங்குவதில்தான்—பெரும்பாலான கொள்முதல் பிழைகள் உருவாகின்றன.
ஹுவான்லியன், ஸ்னாப்-லாக் பேஸ், டக்-எண்ட், கோருகேட்டட் மெயிலர் மற்றும் ரிஜிட் போர்டு கட்டமைப்புகளுக்கென பிரத்யேகமான எரக்டர்களைத் தயாரிக்கிறது. ஒவ்வொரு தயாரிப்பு வரிசையும் ஒரு பொதுவான தளத்திலிருந்து தழுவி எடுக்கப்படாமல், அதன் குறிப்பிட்ட உருவாக்கும் பொறிமுறைக்காகவே வடிவமைக்கப்பட்டுள்ளது.
தொடங்கத் தயாரா? உங்கள் வெற்று மாதிரியையும் SKU அளவுப் பட்டியலையும் எங்களுக்கு அனுப்புங்கள். நாங்கள் வெற்று மாதிரியின் இணக்கத்தன்மையை உறுதிசெய்து, ஒரு சோதனையை நடத்தி, ஆவணப்படுத்தப்பட்ட முடிவுகளைத் திருப்பி அனுப்புவோம். சோதனைக் கட்டத்தில் எந்தக் கட்டாயமும் இல்லை.
பதிவிட்ட நேரம்: மே-23-2026