இறுதி வாடிக்கையாளரைச் சென்றடையும் ஒவ்வொரு ஆடையிலும், அதன் ஜிப் இழுக்கப்படுவதற்கு முன்போ அல்லது காலர் உணரப்படுவதற்கு முன்போ, ஒரு மறைமுகமான தரச் சமிக்ஞை அடங்கியுள்ளது. அதன் மடிப்பு வடிவம் — விளிம்புகளின் நேர்த்தி, மடிப்பின் சமச்சீர், மற்றும் சில்லறை விற்பனைக்கான உறைக்குள் அது கச்சிதமாகப் பொருந்துவது போன்றவை — உற்பத்தித் திறனின் ஒழுக்கத்தை நொடிப்பொழுதில் வெளிப்படுத்துகின்றன. அதிக அளவிலான பின்னல் ஆடை உற்பத்தியில், அந்த சமிக்ஞை ஒரு சொத்தாகவோ அல்லது ஒரு சுமையாகவோ அமைகிறது. மேலும், உங்கள் மடிப்பு நிலையம் மனிதக் கைகளால் இயங்குகிறதா அல்லது அதற்கென உருவாக்கப்பட்ட தானியங்கி அமைப்பால் இயங்குகிறதா என்பதே பெரும்பாலும் தீர்மானிக்கும் காரணியாக உள்ளது.
இந்த வழிகாட்டியானது, உற்பத்தி மேலாளர்கள், விநியோக இயக்குநர்கள் மற்றும் ஆடை பிராண்ட் நடத்துபவர்கள், டி-ஷர்ட்கள், போலோ ஷர்ட்கள், ஹென்லிகள் மற்றும் அதுபோன்ற ஒற்றை அடுக்கு பின்னல் ஆடைகளுக்கான ஒரு தானியங்கி சட்டை மடிப்பு அமைப்பை மதிப்பீடு செய்யவும், தேர்ந்தெடுக்கவும் மற்றும் செயல்படுத்தவும் தேவையான அனைத்தையும் உள்ளடக்கியுள்ளது — இதில் பெரும்பாலான உபகரண வழிகாட்டிகள் முற்றிலுமாகப் புறக்கணிக்கும் ஒரு நடைமுறைக்குரிய முதலீட்டு வருவாய் (ROI) கட்டமைப்பும் அடங்கும்.
ஒரு தானியங்கி சட்டை மடிப்பு அமைப்பு உண்மையில் என்ன செய்கிறது (மற்றும் அது சாதாரண மடிப்பு சாதனங்களிலிருந்து எவ்வாறு வேறுபடுகிறது)
தானியங்கி சட்டை மடிப்பு அமைப்பு என்பது, பின்னல் ஆடைகளின் பரிமாண வரம்பு, துணியின் எடை மற்றும் நெகிழ்ச்சித் தன்மை ஆகியவற்றிற்காகவே பிரத்யேகமாக அளவீடு செய்யப்பட்டு, அதற்கென வடிவமைக்கப்பட்ட ஒரு மடிப்பு மற்றும் பொதியிடும் இயந்திரமாகும். இந்த வேறுபாடு, பெரும்பாலான வாங்குபவர்கள் ஆரம்பத்தில் உணர்வதை விட அதிக முக்கியத்துவம் வாய்ந்தது.
நெசவு ஆடைகள், டெனிம் அல்லது வேலை ஆடைகளுக்காக வடிவமைக்கப்பட்ட பொதுவான மடிப்பு இயந்திரங்கள், கடினமான மற்றும் கனமான பொருட்களுக்கு ஏற்ற மடிப்பு அழுத்த முறைகளைப் பயன்படுத்துகின்றன. 160 gsm எடை கொண்ட ஒரு மென்மையான பருத்தி டீ-ஷர்ட்டை அந்த வகையான இயந்திரத்தில் செலுத்தினால், சீரற்ற கை அமைப்புகள், மடிப்புப் பகுதியில் துணி சுருங்குதல், மற்றும் மீண்டும் சரிசெய்ய வேண்டிய கட்டாயத்தை ஏற்படுத்தும் தொய்வுக் குறைபாடுகள் போன்றவை ஏற்படும். நீளும் தன்மை கொண்ட துணிகளுக்காகவே அடிப்படையிலிருந்து வடிவமைக்கப்பட்ட ஒரு பின்னல் ஆடை மடிப்பு இயந்திரமானது, துணியின் இயற்கையான மீட்சிப் பண்பை ஒரு சிக்கலாகக் கருதாமல், அதை ஒரு வடிவமைப்பு அம்சமாகவே கையாளுகிறது.
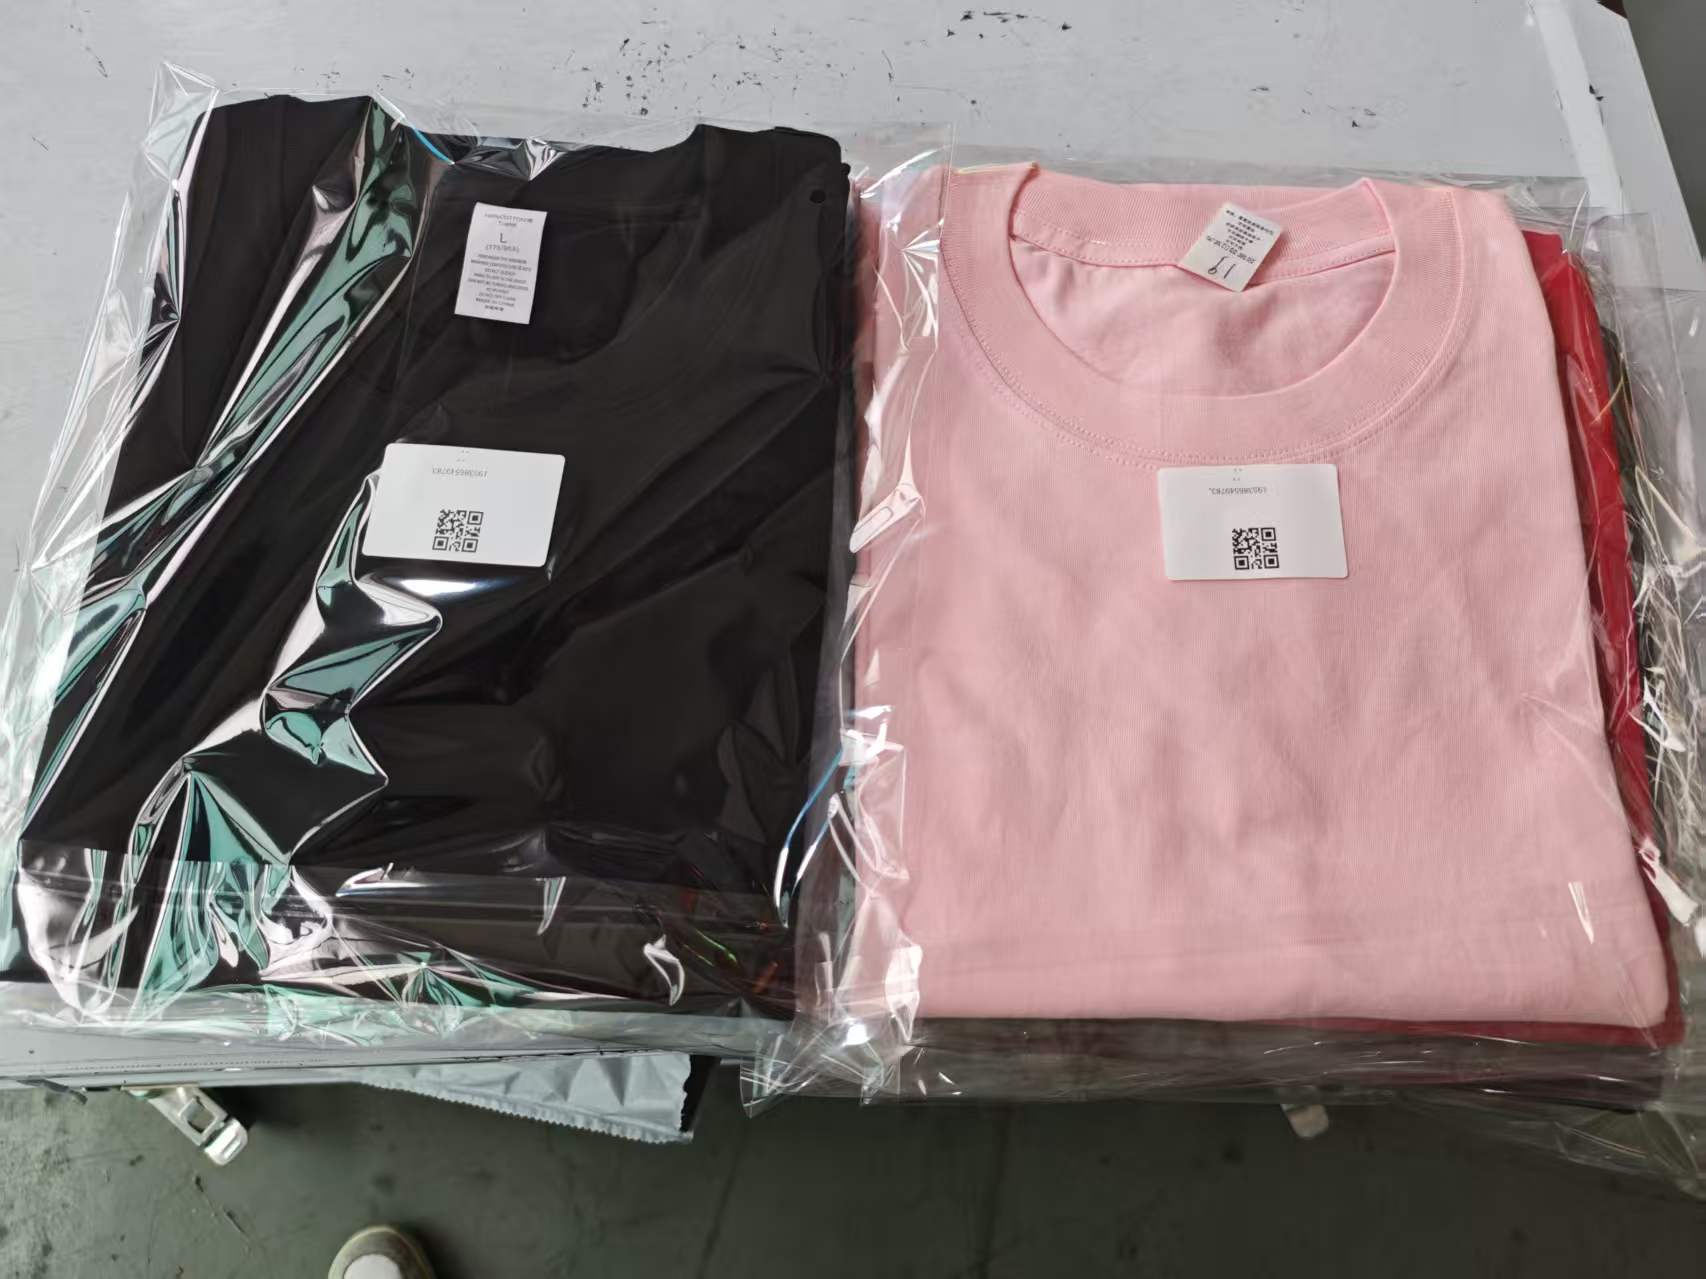
ஒரு குறிப்பிட்ட நோக்கத்திற்காக உருவாக்கப்பட்ட சட்டை மடிப்பு இயந்திரத்தின் மைய இயந்திரச் செயல்முறை நான்கு தனித்தனி நிலைகளாகப் பிரிக்கப்பட்டுள்ளது:
1. உள்ளீடு மற்றும் திசைப்படுத்துதல் — பையை முன்வைக்கும் தேவைகளைப் பொறுத்து, இயக்குபவர் சட்டையை அதன் படம் அச்சிடப்பட்ட பக்கம் கீழே அல்லது மேலே இருக்கும்படி ஏற்றும் தளத்தின் மீது தட்டையாக விரிக்கிறார். மடிப்பு செயல்முறை தொடங்குவதற்கு முன், சென்சார்கள் ஆடையின் நிலையை உறுதி செய்கின்றன.
2. நீளவாட்டு மடிப்பு — செர்வோவால் இயக்கப்படும் மடிப்புப் பகுதிகள் மையக்கோட்டு அச்சில் சமச்சீராக மூடி, தோள்பட்டையிலிருந்து கீழ் விளிம்பு வரை ஒரு குறுகிய பட்டையை உருவாக்குகின்றன, இதில் கைகள் உள்நோக்கி மடிக்கப்பட்டிருக்கும்.
3. குறுக்கு மடிப்பு — இரண்டாவது தொகுதி கைகள் கிடைமட்ட மடிப்பைச் செய்து, பேனலை ஒரு கச்சிதமான செவ்வகமாகச் சுருக்குகின்றன. தற்போதைய தலைமுறை உபகரணங்களில், கருவிகளின்றி மடிப்பின் ஆழத்தைச் சரிசெய்ய முடியும்.
4. இடமாற்றம் மற்றும் பையில் அடைத்தல் — மடிக்கப்பட்ட துண்டானது, முன்பே திறக்கப்பட்ட பாலிபேக் நிலையத்திற்குள் நேரடியாக இடமாற்றம் செய்யப்பட்டு, அங்கு அது உறையிடப்பட்டு மூடப்படுகிறது. உள்ளீட்டுக்கும் மூடப்பட்ட வெளியீட்டுக்கும் இடையில் எந்தவொரு கைமுறைத் தொடர்பும் இன்றி இந்த முழு செயல்முறையும் நடைபெறுகிறது.
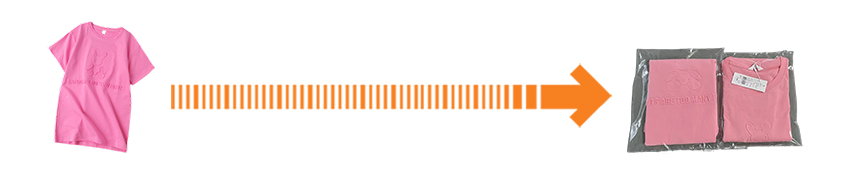
மதிப்பிடப்பட்ட உற்பத்தித் திறனில், இந்த நான்கு-கட்ட சுழற்சி ஒரு பொருளுக்கு ஆறு வினாடிகளுக்கும் குறைவான நேரத்தில் நிறைவடைகிறது — இந்த வேகத்தை எந்தவொரு கையால் மடிக்கும் குழுவினராலும் ஒரு முழு உற்பத்திப் பணிநேரம் முழுவதும் சீராகத் தக்கவைத்துக் கொள்ள முடியாது.
பெரிய அளவில் கையால் மடிப்பதன் உண்மையான செலவு: ஒரு உற்பத்தி கணித ஆழமான ஆய்வு
உற்பத்தி அளவுகள் ஒரு குறிப்பிட்ட எல்லையைத் தாண்டும் வரை, கையால் மடிப்பது என்பது சிக்கனமானதாகத் தோன்றும் ஒரு பணியாளர் நியமன முடிவாகும். அந்த எல்லைக்குக் கீழே, தானியக்கமயமாக்கலின் மூலதனச் செலவை விட மனித உழைப்பின் நெகிழ்வுத்தன்மை மேலோங்குகிறது. அதற்கு மேல், கணக்கு முற்றிலும் தலைகீழாக மாறுகிறது. எந்தவொரு தீவிரமான உபகரண மதிப்பீட்டிலும், அந்த எல்லைக்கோடு தொடர்பாக உங்கள் செயல்பாடு எங்கு அமைந்துள்ளது என்பதைத் துல்லியமாகப் புரிந்துகொள்வதே முதல் படியாகும்.
தொழிலாளர் செயல்திறன் உச்சவரம்பு
வசதியான, நிலையான வேகத்தில் பணிபுரியும் ஒரு அனுபவமிக்க மடிக்கும் பணியாளர், பைகளில் அடைக்கும் பணியும் இதில் அடங்கும் போது, ஒரு மணி நேரத்திற்கு 250 முதல் 350 முடிக்கப்பட்ட துண்டுகளை உருவாக்குகிறார். ஒரு ஷிப்ட்டின் இரண்டாம் பாதியில், திரும்பத் திரும்பச் செய்யும் அசைவுகளால் ஏற்படும் சோர்வு காரணமாக அந்த எண்ணிக்கை 15–25% குறைகிறது. தினசரி உற்பத்தியை மாதிரியாகக் கொள்ளும் ஒரு உற்பத்தித் திட்டமிடுபவரைப் பொறுத்தவரை, யதார்த்தமான சூழ்நிலைகளில் ஒவ்வொரு பணியாளர்-நிலையமும் எட்டு மணி நேர காலக்கட்டத்தில் தோராயமாக 2,000–2,500 துண்டுகளை வழங்குகிறது என்பதே இதன் பொருள் — இது ஒரு குறுகிய சோதனை ஓட்டத்தின் போது நீங்கள் காணக்கூடிய கோட்பாட்டு ரீதியான அதிகபட்சம் அல்ல.
மணிக்கு 600 சட்டைகளை மடிக்கும் திறன் கொண்ட ஒரு தானியங்கி சட்டை மடிப்பு இயந்திரம், சோர்வு நிலையின்றி, அந்த உற்பத்தியை, செயல்பாட்டிற்குத் தேவைப்படும் எத்தனை ஷிப்டுகளுக்கும் தொடர்ச்சியாக வழங்குகிறது.
ஒரு பொருளுக்கான விலை ஒப்பீடு
பொதுவான உற்பத்திப் பகுதிகளில், கையால் மடித்துப் பைகளில் இடுவதற்கான ஒரு பொருளுக்கான முழுமையான செலவு பொதுவாகப் பின்வருமாறு அமைகிறது:
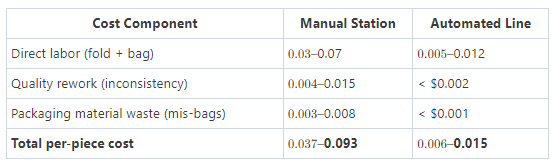
ஒரு நாளைக்கு 5,000 துண்டுகள் என்ற அளவில் — இது பல நடுத்தர ஆடை பிராண்டுகளும் POD வசதிகளும் வழக்கமாக அடையும் ஒரு அளவு — கையால் மடிப்பதற்கும் தானியங்கி முறையில் மடிப்பதற்கும் இடையிலான தினசரி இயக்கச் செலவு வித்தியாசம் 90 முதல் 390 வரை உள்ளது. ஆண்டுக்கணக்கில், இந்த வரம்பு 23,000 முதல் 100,000 வரை இருப்பதால், பெரிய அளவில் தானியங்கி உபகரணங்களுக்கான முதலீட்டைத் திரும்பப் பெறும் காலம் உண்மையிலேயே குறுகியதாக உள்ளது.
முரண்பாட்டு வரி
மடிப்புப் பரிமாண வேறுபாடு என்பது ஒரு உற்பத்தி மேலாளரின் டாஷ்போர்டில் அரிதாகவே தோன்றும் ஒரு செலவின வகையாகும், ஆனால் இது மின்வணிகத் திருப்பத் தரவுகளில் தெளிவாகத் தெரிகிறது. ஒரே ஆர்டரில் உள்ள சட்டைகளின் மடிக்கப்பட்ட பரிமாணங்கள் 5 மி.மீ-க்கு மேல் வேறுபடும்போது, சில்லறை விற்பனைக்கான பாலிபேக்குகள் சீரற்ற முறையில் பொருந்துகின்றன. ஷிப்பிங் அட்டைப்பெட்டியில் அடுக்கப்படும்போது, தளர்வான பைகள் போக்குவரத்தின் போது இடம் மாறி, தோற்றச் சேதத்துடன் வந்து சேர்கின்றன. சந்தாப் பெட்டி மற்றும் பூட்டிக் மின்வணிக சேனல்களில், இது "காட்டப்பட்டபடி பொருள் இல்லை" என்ற திருப்பக் கோரிக்கைகளை அளவிடக்கூடிய விகிதங்களில் உருவாக்குகிறது. மடிப்புக்கு மடிப்பு பரிமாண வேறுபாட்டை 2 மி.மீ-க்குக் குறைவாக உருவாக்கும் ஒரு போலோ சட்டை மடிப்பு அமைப்பு, தடுக்கக்கூடிய இந்த முழுத் திருப்ப வகையையும் நீக்கிவிடுகிறது.
உபகரணத் தேர்வு: மடிப்பு அமைப்பின் விவரக்குறிப்புகளை உங்கள் உண்மையான உற்பத்தித் திட்டத்துடன் பொருத்துவது எப்படி
சரியான சட்டை மடிப்பு அமைப்பைத் தேர்ந்தெடுப்பதற்கு, ஐந்து விவரக்குறிப்புப் பரிமாணங்களைக் கோட்பாட்டு ரீதியான அதிகபட்ச அளவுகளுடன் அல்லாமல், உங்கள் உண்மையான உற்பத்தி விவரக்குறிப்புடன் பொருத்திப் பார்க்க வேண்டும்.
பரிமாணம் 1 — துணியின் எடை மற்றும் கட்டுமானம்
இலகுரக சிங்கிள்-ஜெர்சி துணிகள் (130–180 gsm), கனமான டபுள்-நிட் அல்லது இன்டர்லாக் துணிகளை (220–280 gsm) விட, மெக்கானிக்கல் ஃபோல்ட் ஆர்ம்களின் கீழ் மிகவும் வித்தியாசமாகச் செயல்படுகின்றன. இலகுரக பின்னல் ஆடைகளுக்காக வடிவமைக்கப்பட்ட அமைப்புகள், குறைந்த மடிப்பு அழுத்தத்தையும் வேகமான ஆர்ம் ரிட்டர்ன் சுழற்சிகளையும் பயன்படுத்துகின்றன. கனமான போலோ பிக்கே துணியை ஒரு இலகுரக அமைப்பில் இயக்குவது, போதுமான மடிப்பு அமுக்கமின்மை மற்றும் பையில் பொருந்தும் சிக்கல்களை ஏற்படுத்துகிறது.
ஒரு கட்டமைப்பை இறுதி செய்வதற்கு முன், உபகரணத்தின் வேக விவரக்குறிப்பை மட்டும் அல்லாமல், அதன் மதிப்பிடப்பட்ட துணி எடை வரம்பையும் உறுதிப்படுத்தவும்.
பரிமாணம் 2 — அளவு வரம்பு மற்றும் மாற்ற அதிர்வெண்
உங்கள் நிறுவனம் ஒரு நாளைக்கு ஒரே அளவை பெரிய தொகுதிகளாக உற்பத்தி செய்தால், அளவு மாற்றத்திற்கான நேரம் ஒரு பொருட்டல்ல. தனிப்பயனாக்கப்பட்ட ஆடைகள் மற்றும் OEM விநியோகச் செயல்பாடுகளில் பொதுவாகக் காணப்படுவது போல, ஒரே ஷிப்டில் S முதல் XXL வரையிலான கலப்பு அளவுகளை நீங்கள் உற்பத்தி செய்தால், அளவுகளுக்கு இடையேயான மாற்ற நேரம், செயல்திறன் மிக்க உற்பத்தித் திறனை நேரடியாகப் பாதிக்கும்.
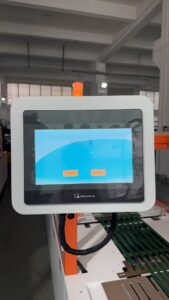
தற்போதைய தலைமுறை தானியங்கி போலோ மடிப்பு உபகரணங்கள், HMI வழிகாட்டும் அளவுரு சரிசெய்தல் மற்றும் மடிப்புப் புய நிறுத்தப் புள்ளிகளைக் கைமுறையாக மறுசீரமைத்தல் ஆகியவற்றின் மூலம் அளவு வரம்பு மாற்றங்களை ஆதரிக்கின்றன. அளவு வேறுபாடு மற்றும் இயக்குபவரின் பரிச்சயத்தைப் பொறுத்து, மொத்த மாற்ற நேரம் பொதுவாக 8–15 நிமிடங்கள் ஆகும். ஒரு ஷிப்டில் இரண்டுக்கும் மேற்பட்ட அளவு மாற்றங்களைச் செய்யும் செயல்பாடுகளுக்கு, மாற்றங்களை ஒருங்கிணைக்க அளவு வாரியாகத் தொகுப்பது ஒரு வழக்கமான நடைமுறையாகும்.
பரிமாணம் 3 — தினசரி அளவு மற்றும் ஷிப்ட் கட்டமைப்பு
பல்வேறு அளவு நிலைகளில் செயல்பாட்டுப் பொருளாதாரம் கணிசமாக மாறுகிறது:
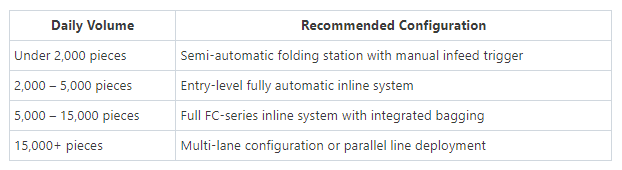
இந்த வரம்புகள் ஒற்றை-ஷிப்ட் செயல்பாட்டை அடிப்படையாகக் கொண்டவை. இரண்டு-ஷிப்ட் வசதிகள், கொடுக்கப்பட்ட உபகரண அமைப்பின் தினசரி உற்பத்தியை திறம்பட இரட்டிப்பாக்குகின்றன, இதன் பொருள், முழுமையான தானியங்கி மாறுதல் புள்ளியானது, வெளிப்படையாகத் தெரியும் தினசரி அளவு புள்ளிவிவரங்கள் குறைவாக இருக்கும்போதே அடையப்படுகிறது.
பரிமாணம் 4 — கீழ்நிலை பேக்கேஜிங் ஒருங்கிணைப்புத் தேவைகள்
ஒரு தனித்த மடிப்பு அமைப்பு, பல படிநிலைகளைக் கொண்ட பேக்கேஜிங் வரிசையில் ஒரு படிநிலையைத் தீர்க்கிறது. மடிப்புச் செயல்பாட்டை, பாலிபேக் மூடுதல், சீல் வைக்கும் முறையைத் தேர்ந்தெடுத்தல், லேபிள் ஒட்டுதல் மற்றும் அட்டைப்பெட்டிகளில் பொருட்களைச் சேகரித்தல் போன்ற பின்தொடர் செயல்முறைகளுடன் ஒருங்கிணைப்பதன் மூலம் முழுமையான செயல்திறன் ஆதாயம் கிடைக்கிறது. ஒவ்வொரு ஒருங்கிணைப்புப் புள்ளியும் ஒரு கைமுறைப் பரிமாற்றத்தை நீக்குகிறது, மேலும் நீக்கப்படும் ஒவ்வொரு பரிமாற்றமும் தர வேறுபாட்டிற்கான ஒரு மூலத்தை அகற்றுகிறது.
நிதி வரம்புகள் காரணமாக நிறுவும் பணியை 18-24 மாதங்களுக்குப் பல கட்டங்களாகச் செய்ய வேண்டியிருந்தாலும், உபகரணங்களைத் தேர்ந்தெடுக்கும்போது முழுமையான செயல்முறை வரிசையையும் கருத்தில் கொள்ளுங்கள்.
பரிமாணம் 5 — தரைப்பரப்பு மற்றும் வரிசை அமைப்பு கட்டுப்பாடுகள்
ஒரு நிலையான ஒற்றை-வழித்தட அமைப்பில் உள்ள நேர்கோட்டு பின்னல் ஆடை பேக்கேஜிங் வரிசைகளுக்கு, அதில் சேர்க்கப்பட்டுள்ள கீழ்நிலைத் தொகுதிகளைப் பொறுத்து, பொதுவாக 6–10 மீட்டர் நேர்கோட்டுத் தரை இடம் தேவைப்படுகிறது. வரையறுக்கப்பட்ட நேர்கோட்டு ஓட்டங்களைக் கொண்ட வசதிகளில், சிறிய இடத்தில் அதே உற்பத்தித் திறனை அடையக்கூடிய L-வடிவ அல்லது U-வடிவ கன்வேயர் அமைப்புகளைப் பெரும்பாலும் பயன்படுத்திக்கொள்ள முடியும். வழங்குநருடன் உபகரண அமைப்பை இறுதி செய்வதற்கு முன், கிடைக்கக்கூடிய தரை அளவுகளை உறுதிப்படுத்திக்கொள்ளவும்.
சட்டை மடிப்பு தானியக்கம் கூட்டு வருமானத்தை வழங்கும் இரண்டு உற்பத்திச் சூழல்கள்
அதிக அளவிலான தேவைக்கேற்ப அச்சிட்டு வழங்கும் மற்றும் தனிப்பயனாக்கப்பட்ட ஆடை விநியோகம்
POD செயல்பாடுகள், கையால் மடிக்கும் நிலையங்களால் சமாளிக்க முடியாத ஒரு கட்டமைப்பு ரீதியான பூர்த்திச் சவாலைக் கொண்டுள்ளன: அது, முன் அவகாசம் இன்றி திடீரென ஏற்படும் தேவை அதிகரிப்பு ஆகும். வைரலான ஒரு தயாரிப்பு வெளியீடு, ஒரு பெரிய நிறுவன ஆர்டர் அல்லது ஒரு விடுமுறை வாரம் போன்றவை, 48-72 மணி நேரத்திற்குள் தினசரி உற்பத்தித் தேவைகளை 3-5 மடங்கு வரை அதிகரிக்கக்கூடும். அந்தத் தேவை அதிகரிப்பைச் சமாளிக்க தற்காலிகப் பணியாளர்களை நியமிக்க முயற்சிப்பது, பயிற்சிப் பற்றாக்குறை, தர வேறுபாடு மற்றும் ஒருங்கிணைப்புச் செலவுகளை ஏற்படுத்துகிறது. இவை, திடீரென அதிகரிக்கும் உற்பத்தி அளவின் இலாபத்தன்மையைக் குறைத்துவிடுகின்றன.
மணிக்கு 600 சட்டைகள் என்ற வேகத்தில் இயங்கும் ஒரு தானியங்கி சட்டை மடித்துப் பொதியிடும் இயந்திரம், அந்த திடீர் உற்பத்தியை ஒரு பணியாளர் பற்றாக்குறைப் பிரச்சினையாகக் கருதாமல், ஒரு உற்பத்தித் திறன் கணக்கீட்டுச் சிக்கலாகவே கையாளுகிறது. ஒரு கண்காணிப்புப் பணியாளர் உள்ளீட்டு வரிசையை நிர்வகிக்க, அந்த இயந்திரமோ சீரான வெளியீட்டில் சட்டைகளை மடித்தல், பைகளில் இடுதல் மற்றும் சீல் சரிபார்ப்பு ஆகியவற்றைச் செய்கிறது. முந்தைய ஒரு மணி நேரத்தில் எத்தனை சட்டைகள் தயாரிக்கப்பட்டிருந்தாலும், மடிக்கப்பட்ட சட்டைகள் சில்லறை விற்பனைக்குத் தயாரான நிலையில் வெளிவருகின்றன.
ஒரு நாளைக்கு 3,000 துண்டுகளுக்கும் குறைவாக கையாளும் POD வசதிகள், பெரும்பாலும் அரை-தானியங்கி மடிப்பு நிலையங்களுடன் தொடங்குகின்றன. இவை, மடிப்பு இயக்கத்தையே இயந்திரமயமாக்கும் அதே வேளையில், இயக்குபவரின் ஈடுபாட்டையும் தக்கவைக்கின்றன. ஆர்டர் அளவு அதற்குத் தகுதியானதாக இருக்கும்போது, முழுமையான தானியக்கத்திற்கு மேம்படுத்தும் பாதை எளிமையானது — ஏனெனில், ஒரே உபகரண வகையைச் சேர்ந்த அரை-தானியங்கி மற்றும் முழு-தானியங்கி உள்ளமைப்புகளில், பையிடும் நுகர்பொருட்களும் கீழ்நிலை கன்வேயர் இடைமுகங்களும் பொதுவாகப் பொதுவானவையாகவே இருக்கின்றன.
சில்லறை மற்றும் மொத்த விற்பனை வழிகளுக்கு ஆடை உற்பத்தி ஆலைகள் விநியோகம் செய்கின்றன
ஆடை உற்பத்தி ஆலைகளில், மடித்தல் மற்றும் பொதியிடும் நிலையமானது, அங்கு வந்து சேரும் ஒவ்வொரு ஆடையிலும் ஏற்கெனவே கணிசமான உழைப்பையும் மூலப்பொருள் செலவையும் முதலீடு செய்துள்ள ஒரு உற்பத்திச் செயல்முறையின் இறுதிப் படியாக விளங்குகிறது. இது ஒரே நேரத்தில் அதிக உழைப்பு தேவைப்படும் நிலையமாகவும், தர வேறுபாட்டிற்குக் காரணமான உடல் சோர்வின் விளைவுகளுக்கு மிகவும் ஆளாகும் நிலையமாகவும் உள்ளது. பெரும்பாலான ஆலை மேலாளர்கள் தங்கள் மடிப்பு நிலையத்தை "கண்ணுக்குத் தெரியும் முட்டுக்கட்டை" என்று விவரிக்கின்றனர் — அதாவது, முடிக்கப்பட்ட பொருட்கள் உற்பத்தித் தளத்திலிருந்து கிடங்கு இருப்புக்கு எவ்வளவு வேகமாகச் செல்ல முடியும் என்பதை இதுவே தீர்மானிக்கிறது.
அந்த இடத்திற்குப் பதிலாக போலோ மற்றும் டி-ஷர்ட்டுக்கென ஒரு பிரத்யேக மடிப்பு இயந்திரத்தை நிறுவுவது, கூடுதல் பணியாளர் எண்ணிக்கைச் சிக்கலை ஏற்படுத்தாமல், உற்பத்தித் தேக்கத்தை நீக்குகிறது. ஒரு நாளைக்கு 10,000-க்கும் மேற்பட்ட துணிகளை உற்பத்தி செய்யும் ஆலைகள், மேம்பட்ட மடிப்புச் சீர்மையால் ஏற்படும் மறுவேலைக் குறைப்பு மற்றும் நன்கு பொருந்தும் பைகளால் ஏற்படும் அட்டைப்பெட்டிக் கழிவுக் குறைப்பு ஆகியவற்றைக் கணக்கில் கொள்வதற்கு முன்பே, பணியாளர் குறைப்பினால் மட்டுமே பொதுவாக 6–18 மாதங்களுக்குள் உபகரணங்களுக்கான முழு முதலீட்டு வருவாயையும் (ROI) காண்கின்றன.
குறிப்பிட்ட சில்லறை விற்பனைச் சங்கிலி இணக்கத் தரநிலைகளின்படி உற்பத்தி செய்யும் OEM விநியோகஸ்தர்கள் — இத்தரநிலைகளில் பெரும்பாலும் துல்லியமான மடிப்புப் பரிமாண சகிப்புத்தன்மைகள் மற்றும் குறிப்பிட்ட பாலிபேக் அளவுத் தேவைகள் ஆகியவை அடங்கும் — தானியங்கு அமைப்புகளை மிகவும் மதிப்புமிக்கதாகக் கருதுகின்றனர். ஏனெனில், இந்த இணக்க நிலைப்புத்தன்மையானது ஒரு குறிப்பிட்ட நாளில் தனிப்பட்ட பணியாளரின் கவனத்தைச் சார்ந்திருப்பதை விட, இயந்திரத்தின் உள்ளமைப்பிலேயே கட்டமைக்கப்பட்டுள்ளது.
ஒரு முழுமையான சட்டை மடிப்பு மற்றும் பொதியிடல் வரிசையை உருவாக்குதல்: ஒருங்கிணைப்புக் கட்டமைப்பு
தானியங்கு மடிப்பினால் கிடைக்கும் அதிகபட்ச செயல்திறன், மடிப்புத் தொகுதியிலிருந்து மட்டும் வருவதில்லை, மாறாக முழுமையான பொதியிடல் செயல்முறை முழுவதும் அது செயல்படுத்தும் தொடர்ச்சியான ஓட்டக் கட்டமைப்பிலிருந்தே வருகிறது.
நிலை 1 — தானியங்கி மடிப்பு மற்றும் பையில் அடைத்தல்
மடிக்கப்பட்ட சட்டை, மடிப்புப் பகுதியிலிருந்து வெளியேறி, நேரடியாக பாலிபேக் மூடும் நிலையத்திற்குள் செல்கிறது. தற்போதைய இன்லைன் அமைப்புகளில், பாலிபேக்குகள் இயந்திர முறையில் முன்கூட்டியே திறக்கப்பட்டு, உள்ளே வரும் மடிக்கப்பட்ட சட்டைக்காக நிலைநிறுத்தப்படுகின்றன. இது, கையால் பொதி செய்யும் சுழற்சி நேரத்தின் கணிசமான பகுதியை எடுத்துக்கொள்ளும், பையைக் கையால் திறக்கும் படிநிலையை நீக்குகிறது. சீல் வைக்கும் முறைகளுக்கான தேர்வுகளில், முறைகேடு நடந்ததற்கான தடயங்களைக் காட்டும் சில்லறைப் பொதிகளுக்கான வெப்ப சீல் மற்றும் எளிதில் திறக்கக்கூடிய நுகர்வோர் பொதிகளுக்கான கிழிக்கும் நாடா மூடல் ஆகியவை அடங்கும். சீல் வைக்கும் முறையானது நிறுவலின்போது குறிப்பிடப்படுகிறது, மேலும் நிலையத் தொகுதியை மாற்றுவதன் மூலம் அதை மாற்றியமைக்க முடியும்.
நிலை 2 — இன்லைன் லேபிள் ஒட்டுதல்
அளவு அடையாளம், SKU பார்கோடுகள், அல்லது ஒவ்வொரு தனி அலகிலும் நுகர்வோருக்கான மாறும் தரவுகள் தேவைப்படும் செயல்பாடுகளுக்கு, பை சீல் நிலையத்திற்குப் பிறகு ஒரு இன்லைன் லேபிள் அப்ளிகேட்டர் நேரடியாக ஒருங்கிணைக்கப்படுகிறது. பிரிண்ட்-அண்ட்-அப்ளிங் லேபிளிங் அமைப்புகள், POD செயல்பாடுகளுக்காக தேவைக்கேற்ப ஆர்டருக்கென பிரத்யேக லேபிள்களை உருவாக்க முடியும், மேலும் ஒவ்வொரு துண்டும் அதன் வழியாகச் செல்லும்போது அதில் மாறும் தரவுகளைப் பயன்படுத்துகின்றன. நிமிடத்திற்கு 40–150 அலகுகள் என்ற லேபிளிங் வேகத்தில், லேபிளிங் தொகுதியானது கீழ்நிலை வரிசையை உருவாக்காமல், மடிப்புச் செயலாக்க வேகத்திற்கு ஈடுகொடுக்கிறது.
நிலை 3 — அட்டைப்பெட்டி சேகரிப்பு மற்றும் பெட்டி கட்டுதல்
சீல் செய்யப்பட்ட மற்றும் லேபிள் இடப்பட்ட அலகுகள், ஒரு டேக்-அவே கன்வேயரில் குவிகின்றன. அங்கு, ஒளிமின்னழுத்த எண்ணிகள், துண்டுகளை முன்னரே தீர்மானிக்கப்பட்ட அட்டைப்பெட்டி அளவுகளுக்குத் தொகுக்கின்றன. குறைந்தபட்ச மனிதத் தலையீட்டைக் குறிவைக்கும் செயல்பாடுகளுக்கு, தானியங்கி அட்டைப்பெட்டி அமைத்தல் மற்றும் பெட்டி சீல் செய்யும் தொகுதிகள், தானியக்கச் சங்கிலியை பேலட் செய்யக்கூடிய ஷிப்பிங் பெட்டி வரை நீட்டிக்கின்றன. சட்டை உள்ளீட்டிலிருந்து சீல் செய்யப்பட்ட பெட்டி வரை முழுமையான தானியக்கத்தைச் செயல்படுத்திய வசதிகள், பின்தள பேக்கிங் குழுவின் தேவைகளை 60-70% குறைத்துள்ளன. அதே நேரத்தில், மிகவும் துல்லியமான அட்டைப்பெட்டி நிரப்புதல் மூலம் உற்பத்தித் திறனை அதிகரித்து, ஒரு அலகுக்கான பேக்கிங் பொருள் செலவுகளையும் குறைத்துள்ளன.
பகுதி தானியங்கி உள்ளமைப்புகள்: சிறிய செயல்பாடுகளுக்கான சரியான தொடக்கப் புள்ளி
போதுமான அளவில் இயங்கும்போது, முழுமையாகத் தானியங்குபடுத்தப்பட்ட இன்லைன் அமைப்புகள் உகந்த பொருளாதாரத்தை வழங்குகின்றன, ஆனால் அவை ஒவ்வொரு செயல்பாட்டிற்கும் சரியான தொடக்கப் புள்ளி அல்ல. பகுதி-தானியங்கு சட்டை மடிப்பு உபகரணங்கள் — இதில் இயந்திரம் மடிப்பு இயக்கத்தையும் பையைச் செருகும் செயலையும் செய்யும்போது, இயக்குபவர் ஒவ்வொரு சட்டையையும் கைமுறையாக வைத்து இயக்குவார் — பின்வருவனவற்றிற்கு ஒரு நடைமுறைக்குரிய தொடக்க அமைப்பை வழங்குகிறது:
1. ஒரு நாளைக்கு 500 முதல் 2,500 துண்டுகள் வரை உற்பத்தி செய்யும் தொடக்கநிலை தனிப்பயன் ஆடை வணிகங்கள்; இவற்றில், உற்பத்தி அளவின் அடிப்படையில் முழுமையான தானியக்கத்திற்கான மூலதனச் செலவு இன்னும் நியாயப்படுத்தப்படவில்லை.
2. ஒரு நாளைக்கு 500 முதல் 2,500 துண்டுகள் உற்பத்தி செய்யும் அளவிலான, புதிதாகத் தொடங்கும் தனிப்பயன் ஆடை வணிகங்கள்; இவற்றில், உற்பத்தி அளவின் அடிப்படையில் முழுமையான தானியக்கத்திற்கான மூலதனச் செலவு இன்னும் நியாயப்படுத்தப்படவில்லை.
3. முழுமையான இன்லைன் அமைப்பின் தரைப்பரப்பை உள்ளடக்க முடியாத இட வரம்புகளைக் கொண்ட செயல்பாடுகள்.
4. நிறுவனங்கள் தங்களது நிறுவனத்திற்குள் மூலதன முதலீட்டுத் திட்டத்தை முன்வைப்பதற்கு முன்பு, ஒரு கருத்தாக்கச் சான்றாக மடிப்புத் தானியக்கத்தைப் பயன்படுத்துதல்
ஒரு பணியாளர் ஈடுபாட்டுடன் இருக்கும்போது, மணிக்குச் சுமார் 700 துண்டுகள் என்ற அளவில், பகுதி-தானியங்கி அமைப்புகள், தொடக்க நிலை முழு-தானியங்கி அமைப்புகளுக்குப் பெருமளவில் ஒப்பிடத்தக்க உற்பத்தித் திறனை, கணிசமாகக் குறைந்த உபகரணச் செலவில் அளிக்கின்றன. முழுமையான தானியக்கமே சிறந்த நீண்ட கால முதலீடாக மாறும் பொருளாதார நிலைமாற்றப் புள்ளி, பொதுவாக ஒற்றை-ஷிப்ட் செயல்பாடுகளுக்கு ஒரு நாளைக்குச் சுமார் 3,000 துண்டுகள் என்ற அளவில் அமைகிறது.
ROI கணக்கீட்டு கட்டமைப்பு: உங்கள் குறிப்பிட்ட செயல்பாட்டிற்கான எண்களைக் கையாளுதல்
உபகரணங்களுக்கான விலைப்புள்ளிகளைக் கோருவதற்கு முன்பு, உங்கள் சொந்த உற்பத்தித் தரவுகளைக் கொண்டு ஒரு விரைவான முதற்கட்ட முதலீட்டு வருவாய் (ROI) கணக்கீட்டைச் செய்வது, வரவுசெலவுத் திட்ட உரையாடல்களுக்கு அடித்தளமிட ஒரு யதார்த்தமான முதலீட்டு மீட்புக் காலக்கெடுவை உங்களுக்கு வழங்குகிறது. இதோ ஒரு நேரடியான கட்டமைப்பு:
படி 1 — தற்போதைய தினசரி மடிப்புப் பணிக்கான கூலிச் செலவைக் கணக்கிடுங்கள்(மடிப்பு-பொதி செய்பவர்களின் எண்ணிக்கை) × (மணிநேர ஊதியம் + சலுகைகள் கூடுதல் காரணி) × (ஒரு ஷிப்டுக்கு ஆகும் மணிநேரம்) × (ஒரு நாளைக்கு ஆகும் ஷிப்டுகள்)
படி 2 — தானியங்கு உற்பத்தி வரிசையின் இயக்கச் செலவைக் கணக்கிடுங்கள்(5 வருடப் பயன்பாட்டு ஆயுட்காலத்தின் அடிப்படையில் உபகரணத்தின் தினசரித் தேய்மானம்) + (ஒரு நாளுக்கான நுகர்பொருட்கள்: பைகள், நாடா, லேபிள்கள்) + (கண்காணிப்புப் பணியாளர்கள்: பொதுவாக 0.5–1 முழுநேரப் பணியாளர்)
படி 3 — தினசரி சேமிப்பைக் கணக்கிடுங்கள்படி 1 முடிவு கழித்தல் படி 2 முடிவு
படி 4 — எளிய திருப்பிச் செலுத்தும் காலத்தைக் கணக்கிடுங்கள்உபகரண மூலதனச் செலவு ÷ தினசரி சேமிப்பு ÷ 250 வேலை நாட்கள் = முதலீட்டைத் திரும்பப்பெற ஆகும் ஆண்டுகள்
இரண்டு மடிப்புப் பணிப்பிரிவுகளில், ஒரு நாளைக்கு 5,000 துண்டுகள் உற்பத்தி செய்யும் ஒரு ஆலையில், முழுமையாக ஏற்றப்பட்ட நிலையில் மணிக்கு 15 துண்டுகள் வீதம் நான்கு மடித்து-பொதி செய்பவர்களைக் கொண்டு இயங்கும்போது, படி 1-இன் மூலம் ஒரு நாளைக்குச் சுமார் 480 துண்டுகள் கிடைக்கும். அந்த அளவு உற்பத்தித் திறனில் இயங்கும் ஒரு முழுமையான தானியங்கி அமைப்பு, பொதுவாகப் படி 2-க்கான செலவாக ஒரு நாளைக்கு 120–180 துண்டுகளை உருவாக்குகிறது. 30,000–60,000 துண்டுகள் என்ற வழக்கமான உபகரண மூலதனச் செலவுக்கு எதிராக, ஒரு நாளைக்குக் கிடைக்கும் 300–360 துண்டுகள் சேமிப்பானது, 9–20 மாதங்களில் முதலீட்டைத் திரும்பப் பெறும் காலத்தை உருவாக்குகிறது — இது பெரும்பாலான நிறுவனங்கள் மூலதன உபகரணச் செலவை நியாயப்படுத்தப் பயன்படுத்தும் கால எல்லைக்குள் நன்கு அடங்குகிறது.
தானியங்கி சட்டை மடிப்பு அமைப்புகள் பற்றிய அடிக்கடி கேட்கப்படும் கேள்விகள்
மடிப்புப் பரிமாணங்களை எவ்வளவு துல்லியமாகக் கட்டுப்படுத்த முடியும்?
தற்போதைய தலைமுறை தானியங்கி சட்டை மடிப்பு அமைப்புகள், நிலையான இயக்கச் சூழல்களில், ஒவ்வொரு மடிப்பிற்குமான பரிமாணங்களில் ±2 மி.மீ. அளவிற்குள் மீண்டும் மீண்டும் ஒரே தன்மையை அடைகின்றன. இலக்கு மடிப்புப் பரிமாணங்கள், HMI அளவுரு உள்ளீடு மற்றும் மடிப்புப் புயத்தை இயற்பியல் ரீதியாக நிலைநிறுத்துதல் ஆகியவற்றின் கலவையின் மூலம் அமைக்கப்படுகின்றன. குறிப்பிட்ட சில்லறை விற்பனைச் சங்கிலி இணக்கத் தரநிலைகளுக்கு ஏற்ப பொருட்களை வழங்கும் செயல்பாடுகளில் — அதாவது, பாலிபேக் பரிமாணங்கள் மற்றும் மடிப்பு சகிப்புத்தன்மைகள் ஒப்பந்தப்படி குறிப்பிடப்பட்டிருக்கும் இடங்களில் — மாதிரிச் சோதனை மற்றும் செயல்பாட்டுக்குக் கொண்டுவரும் செயல்முறையின் போது, இயந்திரத்தின் கட்டமைப்பு அந்தத் தரநிலைகளுக்கு எதிராகச் சரிபார்க்கப்படுகிறது.
ஸ்கிரீன் பிரிண்ட் செய்யப்பட்ட மற்றும் DTG அலங்காரம் செய்யப்பட்ட சட்டைகள் இரண்டையும், கிராஃபிக்கைப் பாதிக்காமல் இந்த சிஸ்டத்தால் கையாள முடியுமா?
ஆம். மடிப்புப் பகுதியின் இயக்கமானது, குறிப்பிட்ட மடிப்பு மண்டலங்களில் கட்டுப்படுத்தப்பட்ட அழுத்தத்தைப் பிரயோகிக்கும் வகையில் வடிவமைக்கப்பட்டுள்ளது, மேலும் இது ஆடையின் மேற்பரப்பில் பக்கவாட்டு இழுவையை உருவாக்குவதில்லை. ஸ்கிரீன் பிரிண்ட் செய்யப்பட்ட, ஆடையின் மீது நேரடியாக அச்சிடப்படும், ஃபிலிம் மீது நேரடியாக அச்சிடப்படும், மற்றும் சப்ளிமேஷன் முறையில் அலங்கரிக்கப்பட்ட துண்டுகள் அனைத்தும், நிலையான இயக்க அளவுருக்களின் கீழ், கிராஃபிக் சேதமின்றி மடிப்புச் சுழற்சியைக் கடக்கின்றன. சிறப்பு மைகள், உயர்-புடைப்பு அலங்காரங்கள் (பஃப் பிரிண்ட்கள், சிலிக்கான் கிராஃபிக்ஸ்), அல்லது தரமற்ற பரிமாற்ற ஊடகங்களுக்கு, வாங்குவதற்கு முன் உண்மையான உற்பத்தித் துண்டுகளில் ஒரு மாதிரிச் சோதனையைச் செய்வது மிகவும் பரிந்துரைக்கப்படுகிறது.
வெவ்வேறு அளவுகளுக்கு இடையில் மாறும்போது, நடைமுறை அமைப்பு நேரம் எவ்வளவு?
அளவு மாற்றங்களுக்கு HMI அளவுரு சரிசெய்தல் மற்றும் மடிப்புப் புயத்தின் இயந்திர நிறுத்தங்களை கைமுறையாக மீண்டும் நிலைநிறுத்துதல் ஆகியவை தேவைப்படுகின்றன. நிலையான S–XL வரம்பிற்குள் ஒரு மாற்றத்திற்கு, பயிற்சி பெற்ற ஒரு பணியாளர் முழு மாற்றத்தையும் 8–12 நிமிடங்களில் முடிக்கிறார். XXL அல்லது அதைவிடப் பெரிய வெட்டு அளவுகளுக்கு மாறுவதற்கு, கூடுதலாக ஒரு கன்வேயர் அகலச் சரிசெய்தல் தேவைப்படலாம் மற்றும் இதற்கு 12–18 நிமிடங்கள் ஆகலாம். மாற்றங்களின் எண்ணிக்கையையும் — மற்றும் அது தினசரி உற்பத்தித் திறனில் ஏற்படுத்தும் தாக்கத்தையும் — குறைக்க விரும்பும் செயல்பாடுகள், பொதுவாக உற்பத்தியை அளவு வாரியாகத் தொகுக்கின்றன. இதனால், ஒவ்வொரு அளவுத் தொகுப்பும், கணிசமான எண்ணிக்கையிலான துண்டுகளுக்கு மாற்ற நேரத்தை ஈடுசெய்யும் அளவுக்குப் பெரியதாக இருக்கும்.
வாங்குவதற்கு முன் உற்பத்திப் பொருட்களைச் சோதித்துப் பார்க்க முடியுமா?
ஆம், இது ஒரு வழக்கமான நடைமுறையாகும். உங்கள் தயாரிப்பு வரிசையில் உள்ள மிகவும் கனமான மற்றும் மிகவும் இலேசான துணி எடைகள், அத்துடன் நீங்கள் உற்பத்தி செய்யும் மிகப்பெரிய மற்றும் மிகச்சிறிய அளவுகள் ஆகியவற்றை உள்ளடக்கிய மாதிரி உற்பத்தி மாதிரிகளை அனுப்புவது, மடிப்பு வடிவம், பையின் பொருத்தம், சீலின் உறுதித்தன்மை மற்றும் அதன் தோற்றத் தரம் ஆகியவற்றைக் காட்டும் ஒரு முழுமையான, ஆவணப்படுத்தப்பட்ட சோதனைச் சுழற்சியை நடத்துவதற்கு உபகரண வழங்குநருக்கு உதவுகிறது. அந்தச் சோதனை ஓட்டத்தின் காணொளி ஆவணத்தை நீங்கள் பெறுவீர்கள். மாதிரி அனுப்பும் ஏற்பாடுகளுக்கு ஒப்புக்கொள்வதற்கு முன், ஆரம்பகட்ட மதிப்பீட்டிற்காக தொலைநிலை நேரலை செயல்விளக்கங்களும் கிடைக்கின்றன.
இந்த உபகரணத்திற்கு என்ன தொடர் பராமரிப்பு தேவைப்படுகிறது?
மிகவும் சிக்கலான பேக்கேஜிங் இயந்திரங்களுடன் ஒப்பிடும்போது, தானியங்கி சட்டை மடிப்பு அமைப்புகள் ஒப்பீட்டளவில் குறைந்த பராமரிப்புத் தேவைகளைக் கொண்ட இயந்திர அமைப்புகளாகும். வழக்கமான பராமரிப்புப் பணிகளில், மடிப்புப் புயத் தாங்கிக்கு மசகு எண்ணெய் இடுதல் (பொதுவாகப் பணிநேரத்தின் தீவிரத்தைப் பொறுத்து ஒவ்வொரு 3-6 மாதங்களுக்கும்), வெப்ப முத்திரைக் கூறுகளை மாற்றுதல் (இடைவெளி, செயலாக்க அளவு மற்றும் முத்திரை வெப்பநிலை அமைப்புகளைப் பொறுத்தது), மற்றும் கன்வேயர் பெல்ட்டை ஆய்வு செய்தல் ஆகியவை அடங்கும். தற்போதைய தலைமுறை உபகரணங்களை வழங்கும் நிறுவனங்கள், பொதுவாகத் தொலைநிலை கண்டறியும் வசதியை வழங்குகின்றன. இதன் மூலம், தொழில்நுட்ப வல்லுநர்கள் நேரடியாகச் செல்லாமலேயே, பழுதுகளைக் கண்டறிவதற்காக இயந்திரத்தின் பிஎல்சி-யை (PLC) அணுக முடியும்.
உங்கள் சட்டை உற்பத்திக்குத் தானியங்கி மடிப்பு முறையை மதிப்பீடு செய்யத் தயாரா?
உங்கள் தினசரி சட்டை உற்பத்தி 500 துண்டுகளாக இருந்தாலும் சரி, 15,000-க்கும் அதிகமாக இருந்தாலும் சரி, சரியாக உள்ளமைக்கப்பட்ட ஒரு தானியங்கி சட்டை மடிப்பு அமைப்பானது, ஒரு சட்டைக்கான தொழிலாளர் செலவைக் கணிசமாகக் குறைத்து, மடிப்புகளில் உள்ள சீரற்ற தன்மையை நீக்கி, பொதி கட்டும் நிலையத்தை ஒரு உற்பத்தித் தடையாக இல்லாமல் செய்துவிடும். இதன் முதல் படி, உங்கள் உண்மையான உற்பத்தித் துண்டுகளைக் கொண்டு ஆவணப்படுத்தப்பட்ட ஒரு மாதிரிச் சோதனையை மேற்கொள்வதாகும் — எந்தக் கோட்பாட்டு விவரக்குறிப்புகளும் தேவையில்லை; உங்கள் ஆடைகளை அந்த இயந்திரத்தில் செலுத்தி, அதன் முடிவை நீங்களே காண வேண்டும்.
பதிவிட்ட நேரம்: ஜூன்-10-2026